Teklif Alın
Bir satın alma mühendisi kalıphaneye yeni bir alüminyum parça getirdiğinde, pratikteki ilk soru teoride hangi döküm işleminin "daha iyi" olduğu değildir. Önemli olan, yüksek basınçlı döküm veya düşük basınçlı dökümün, gerekli yıllık hacimde parçanın hedef maliyetine, duvar kalınlığına ve gözeneklilik sınırlarına ulaşıp ulaşamayacağıdır. Kısa cevap: Doğru süreç, sipariş defteriyle eşleşen süreçtir. Yüksek basınçlı döküm, çevrim süresinin ve boyutsal tekrarlanabilirliğin maliyetleri ölçeğe göre düşürdüğü yerlerde hakimdir. Düşük basınçlı döküm, gaz sızdırmazlığının, ısıl işlenebilmenin ve mekanik bütünlüğün hızdan daha önemli olduğu durumlarda kazanır.
Yüksek basınçlı dökümde erimiş alüminyum, düşük basınçlı sistemlerden çok daha yüksek basınçlarda sertleştirilmiş çelik kalıba enjekte edilir. Enjeksiyon hızı son derece hızlıdır ve boşluğu neredeyse anında doldurur. Bu hız iki etki yaratıyor.
Birincisi, mükemmel yüzey kalitesi ve dar boyutsal toleranslar sağlar. İkincisi, genellikle 0,5 mm'ye kadar çok ince duvarlara izin verir, bu da hafif otomotiv ve elektronik parçalar için büyük bir avantajdır. Döngü süresi 30 ila 90 saniye kadar kısa olabilir, bu da prosesin yılda onbinlerce parça olarak ölçülen çalışmalar için oldukça verimli olmasını sağlar.
Takas gözenekliliktir. Hızlı enjeksiyon, havayı ve gazı dökümün içinde hapseder. Bu, mekanik özellikleri ve gaz sızdırmazlığını olumsuz etkileyebilir. Bu nedenle, birçok yüksek basınçlı dökümün, akışkan veya basınçlı uygulamalarda kullanılmadan önce emprenye veya diğer sızdırmazlık adımlarına ihtiyacı vardır.
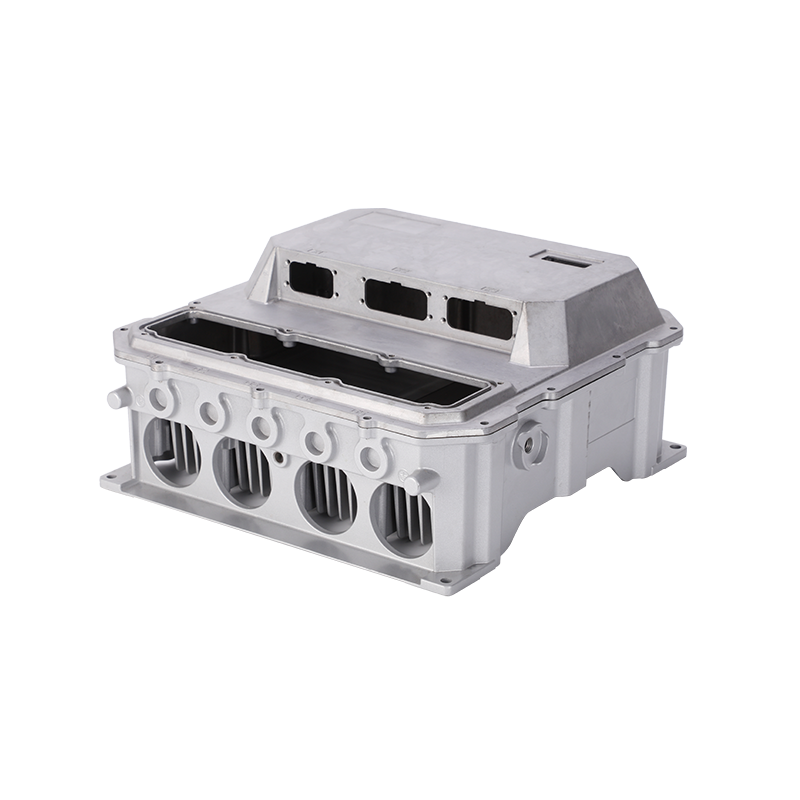
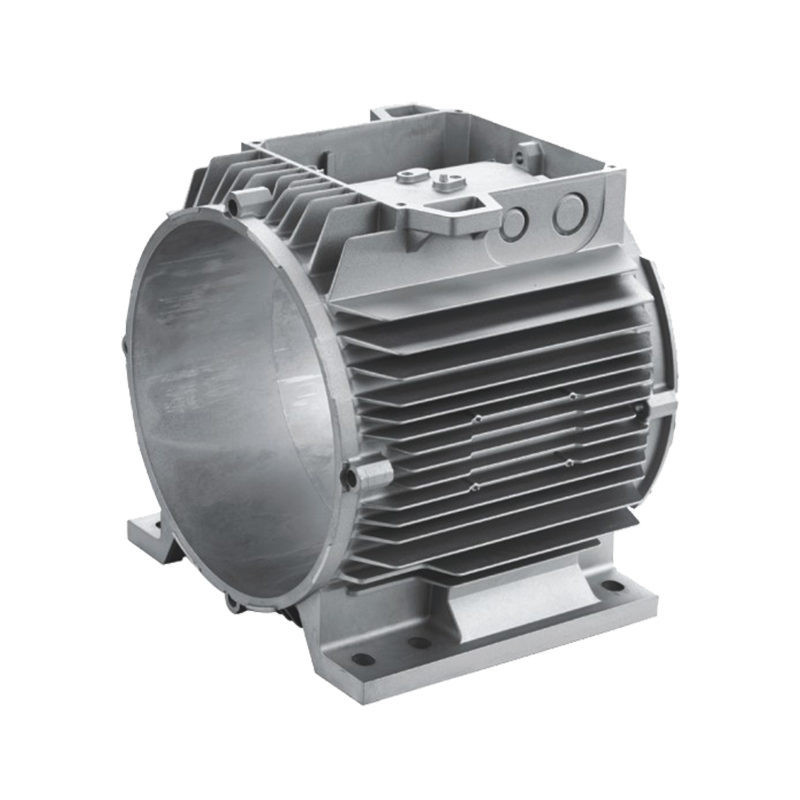
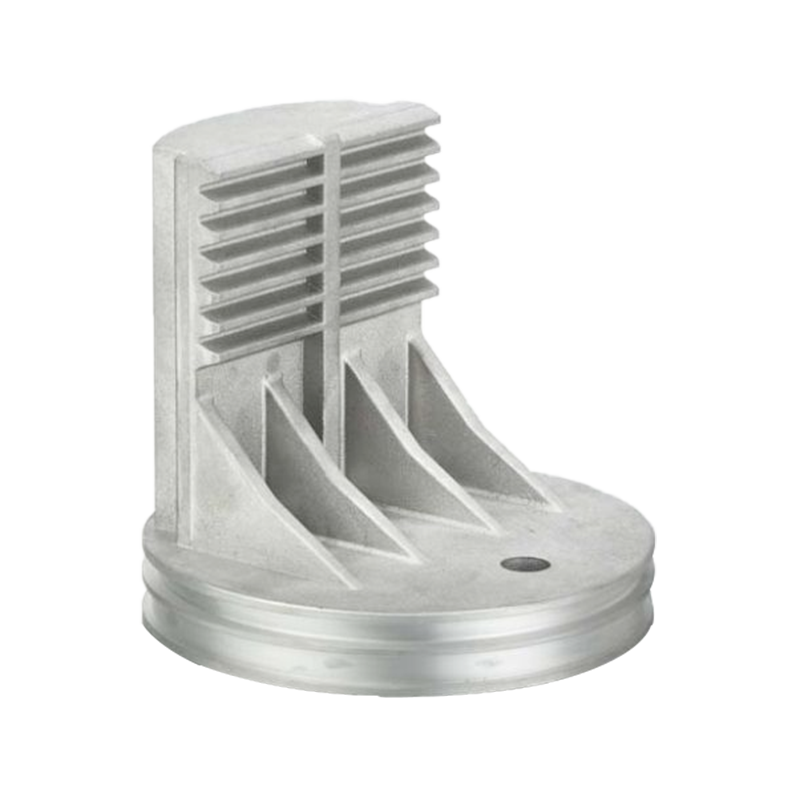
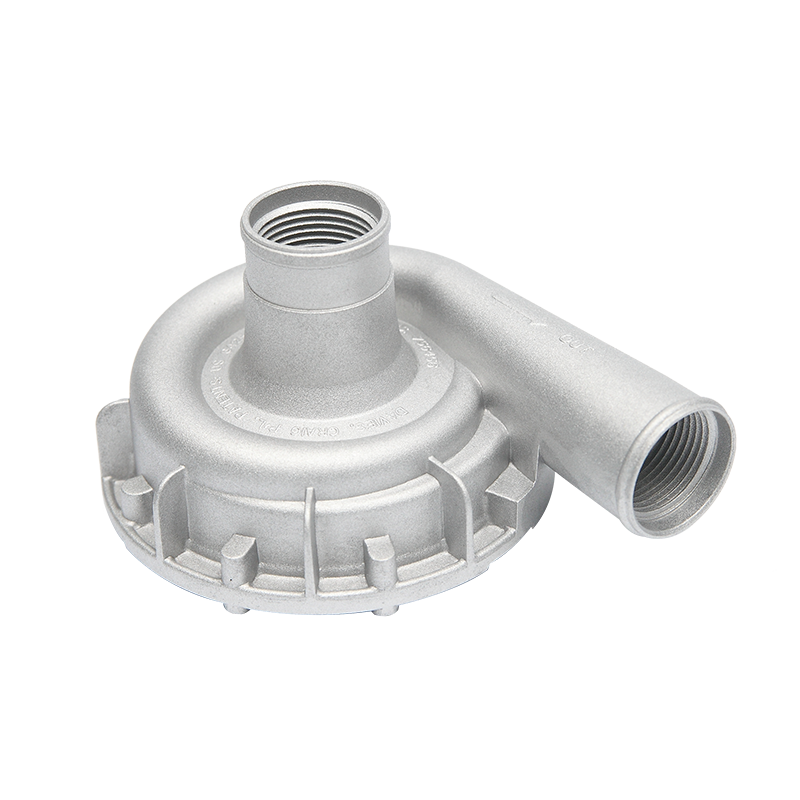
Otomotiv motor muhafazaları, akü muhafazaları ve LED lamba muhafazaları, yüksek basınçlı dökümün hak ettiği klasik parça örnekleridir.
 Yüksek Basınçlı Alüminyum Döküm Otomobil Motor Muhafazası Bu motor muhafazası, dahili motor bileşenlerinin korunmasına ve desteklenmesine ihtiyaç duyan uygulamalara uygundur. Alüminyum alaşımlı yapısı motor verimliliğini ve servis ömrünü artırmaya yardımcı olarak otomotiv kullanımı için güvenilir bir seçimdir. Ürünü Görüntüle →
Düşük basınçlı dökümde çok daha yumuşak bir doldurma kuvveti kullanılır. 0,3 ila 1,5 bar basınçtaki basınçlı hava, erimiş metali kapalı bir potadan yükseltici aracılığıyla kalıba doğru iter. Metal yavaşça yükselir, bu da akışı sabit ve türbülansı düşük tutar.
Bu stabil dolgu, düşük basınçlı dökümlere yapısal güvenilirlik konusunda itibar kazandıran şeydir. Metal alttan itildiği için kalıp aşağıdan yukarıya doğru dolar ve büzülmenin sürekli beslenmesini sağlayacak şekilde katılaşma gerçekleşir. Gözeneklilik önemli ölçüde daha düşüktür. Mekanik özellikler, özellikle uzama ve yorulma mukavemeti, tipik yüksek basınçlı dökümlerden daha iyidir.
Parçanın ısıl işlem görmesi gerektiğinde düşük basınç da doğal seçimdir. Dökümde daha az gaz cepleri olduğundan, alüminyum T6 tavlamasına kabarma veya iç hasar olmadan yanıt verebilir. Dezavantajı ise hızdır: döngü süreleri 5 ila 15 dakika arasındadır ve kalıplar, yüksek basınçlı kalıplar kadar çok sayıda atıştan sağ çıkamaz.
Güç ve sağlamlığın üretim hacminden daha ağır bastığı büyük, kalın duvarlı parçalar, yapısal süspansiyon bileşenleri ve tekerlekler için düşük basınçlı dökümün seçilmesinin nedeni budur.
Aşağıdaki tablo, teklif verme ve takım oluşturma kararları sırasında en çok önem taşıyan operasyonel farklılıkları özetlemektedir.
| Parametre | Yüksek Basınçlı Döküm | Alçak Basınçlı Döküm |
|---|---|---|
| Doldurma basıncı | 14–70 MPa | 0,3–1,5 bar |
| Tipik döngü süresi | 30–90 sn | 5-15 dakika |
| Hayat öl | 50.000–100.000 çekim | 20.000–50.000 çekim |
| Minimum duvar kalınlığı | 0,5–1,0 mm | 2,0–3,0 mm |
| Gözeneklilik seviyesi | Daha yüksek | Düşük |
| Gaz sızdırmazlığı | Genellikle emprenye edilmesi gerekir | Doğal olarak daha iyi |
| Isıl işlem | Sınırlı | T6 uyumlu |
| Ekipman yatırımı | Yaklaşık 4× düşük basınç | Düşüker initial cost |
Yıllık hacim ilk filtredir. Tahmin yılda yaklaşık 50.000 ila 100.000 parçaya ulaştığında, yüksek basınçlı döküm genellikle en düşük birim maliyeti sağlar. Kalıp hızlı bir şekilde amorti eder ve hızlı döngü, işçilik ve makine saatlerinin azalmasını sağlar. Bu eşiğin altında, yüksek basınçlı kalıbın masrafı karşılığını alamayabilir.
Duvar kalınlığı ikinci filtredir. İnce duvarlı, tek biçimli bölümler, yüksek basınçlı dökümün ana çimidir. Kalın kesitli, derin nervürlü veya eşit olmayan duvar dağılımına sahip parçalar düşük basınca daha uygundur çünkü daha yavaş dolum, metal beslemenin eşit şekilde büzülmesini sağlar.
Hoşgörü üçüncü filtredir. Yüksek basınçlı döküm, tüm döküm boyunca sıkı boyutsal tekrarlanabilirlik sağlar. Düşük basınç daha az artık gerilim üretir ancak boyutsal kararlılık daha çok kalıbın termal kontrolüne bağlıdır.
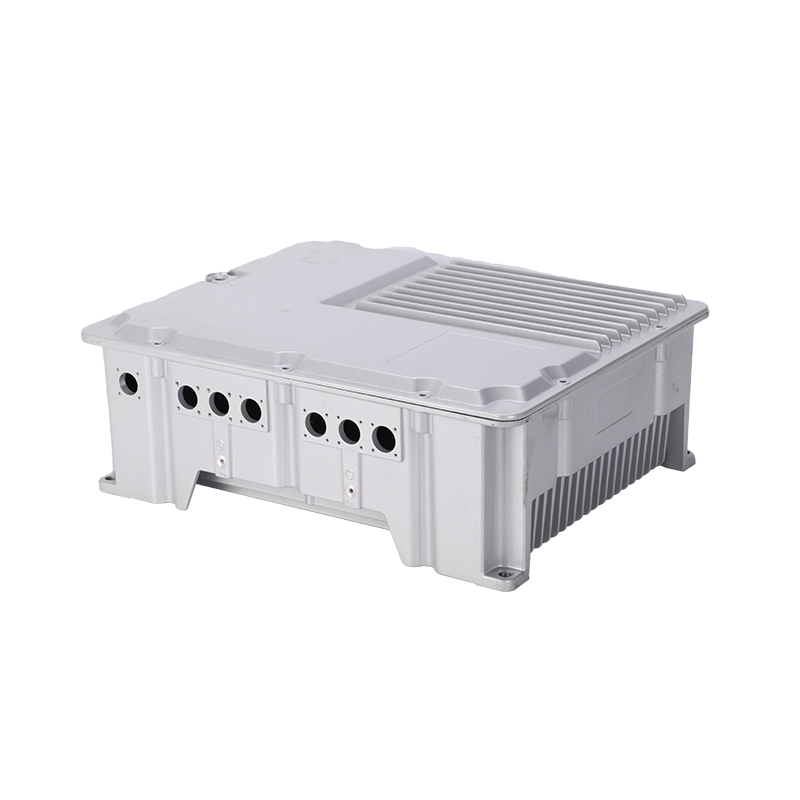
Elektrikli araçlara yönelik akü muhafazaları bu seçenekleri göstermektedir. Ağırlıktan tasarruf etmek için ince duvarlara, montaj için yüksek boyutsal tekrarlanabilirliğe ve hücreleri korumak için yeterli mekanik dayanıklılığa ihtiyaç duyarlar. Uygulamada büyük hacimlerde yüksek basınçlı döküm yoluyla üretilirler.
 Elektrikli Araçlar için Alüminyum Döküm Akü Muhafazası ve Kapağı Bu pil muhafazası, hücrelerin korunması için çok önemli olan yüksek mukavemet, sızdırmazlık ve ısı dağılımı sunar. Hafif tasarımı ve kolay kurulumu, verimli EV montajını ve bakımını destekler. Ürünü Görüntüle →
Alüminyum döküm yöntemlerinin nasıl karşılaştırıldığına daha derinlemesine bakmak için açıklamamıza bakın. kum dökümü, basınçlı döküm ve hassas döküm .
İki makinenin fiyat etiketlerini karşılaştırmak kolaydır ancak projeyi belirleyen döküm parçanın toplam maliyetidir. Yüksek basınçlı döküm makinesi, düşük basınçlı sisteme göre yaklaşık dört kat daha pahalı olabilir, ancak bu fark yüzbinlerce atışa yayıldığında buharlaşır.
Kalıp maliyeti de benzer bir eğriyi takip eder. Yüksek basınçlı kalıplar sertleştirilmiş takım çeliğinden yapılır ve ölçekte daha kısa hizmet ömrüne sahiptir. Düşük basınçlı kalıplar daha hafif ve daha ucuzdur, bu da onları pilot çalışmalar veya ürün geliştirme için çekici kılmaktadır. Parça tasarımı hala değişiyorsa, düşük basınçlı kalıp denemesi, tamamen pahalı bir takıma gerek kalmadan yineleme için daha fazla alan sağlar.
İkincil işlemler de teraziyi değiştirir. Gaz gözenekliliği olan parçalar, işleme sırasında daha fazlasını reddedebilir veya basınç testleri sırasında sızıntı yapabilir. Düşük basınçlı dökümler makinede daha temiz olma eğilimindedir ve daha az emprenye gerektirir. Daha sonra toz boyayla kaplanan veya anotlanan bileşenler için yüzey kalitesi, son işlem hattında değil, döküm işleminde başlar.
Ekonomiyi değiştirmeden olmaz. Aynı geometri genellikle her iki işlemle de üretilebilir ancak çevrim süresi, gözeneklilik seviyesi ve duvar kalınlığı profili farklı olacaktır. Parça hacmi düştüğünde ve tasarım, üretim yerine dayanıklılığa ve sızdırmazlığa odaklandığında düşük basınç, yüksek basıncın yerini alabilir.
Yüksek basınçlı döküm daha güçlü bir adaydır. Yüksek enjeksiyon hızı, metal katılaşmadan önce ince kesitleri hızlı bir şekilde doldurur. Düşük basınç, daha yüksek basınçlar kullanmadan veya yolluklar eklemeden çok ince, uzun kaburgalara ulaşmakta zorlanacaktır.
Yalnızca takım maliyeti bir program arasında paylaşıldığında. Küçük partiler için düşük basınç, daha ucuz bir kalıp ve daha basit bir makine kurulumu sunar. Takas, daha yavaş üretim, ancak daha düşük ön yatırımdır.
Evet. Gaz kabarcıkları yüzeye yakınsa, toz boya kürleme sırasında kabarabilir. Ağır yüzey işlemi planlandığında düşük basınçlı dökümler veya emprenye edilmiş yüksek basınçlı dökümler daha güvenli seçimlerdir.
Yıllık hacminizin yüksek olduğu, kesit kalınlığının ince ve tek biçimli olduğu ve boyutsal tekrarlanabilirliğin kritik olduğu durumlarda yüksek basınçlı dökümü seçin. Gaz sızdırmazlığı, ısıl işlem ve yapısal sağlamlık çevrim hızına ağır basıyorsa veya üretim süreci hala büyüyorsa düşük basınçlı dökümü seçin.
En iyi güven kaynağı deneyimli bir döküm ortağıyla pratik bir tartışmadır. Ekipman setlerinin, takımlama deneyimlerinin ve son işlem yeteneklerinin parça ailenizle nasıl eşleştiğini öğrenin. Hacimler ve tasarım kısıtlamalarına ilişkin net veriler sayesinde, yüksek ve alçak basınç arasındaki seçim basit bir mühendislik hesaplamasına dönüşür.
Hazır mısın İşbirliği yapmak Jieda ile?
* E -postanız bizimle güvende, spam yapmıyoruz.
ÜRÜNLER
İletişim Bilgileri
nbjd011@126.com
+86-574-86115705
58 Mold Road, Daqi Teknoloji Sanayi Bölgesi, Beilun Bölgesi, Ningbo