Teklif Alın
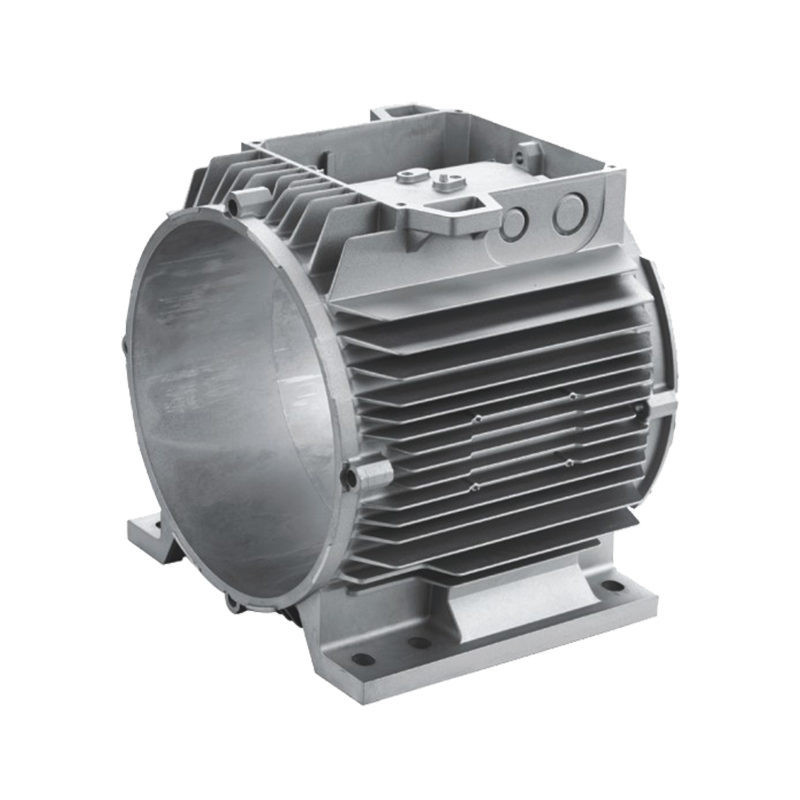
Bir satın alma mühendisi, siyah anotlama için 5.000 adet döküm motor gövdesini gönderiyor. Numuneler iyi görünüyordu. Üretim partisi benekli gri renkte, ejektör pimi işaretlerinin çevresinde beyaz noktalar ve işlenmiş yüzün döküm yüzeyiyle buluştuğu yerde gözle görülür bir ton kırılmasıyla geri geliyor. Eloksal hattında hiçbir şey değişmedi. Değişen şey oyuncu kadrosuydu.
Önce kısa cevap: alüminyum basınçlı dökümler anodize edilebilir ve basınçlı dökümden anlayan bir servis tekrarlanabilir Tip II veya Tip III kaplamaya sahip olabilir. Ancak parçalar tanka ulaşmadan sonuca karar veriliyor. Üç girdi, bitmiş yüzeyde gördüğünüz hemen hemen her şeyi kontrol eder: dökümün döküldüğü alaşım, döküm kaplamanın sağlamlığı ve parçanın nasıl tasarlandığı ve maskelendiği. Bunları doğru şekilde gerçekleştirdiğinizde eloksal işlemi istikrarlı bir üretim süreci haline gelir. Onları yanlış anlayın ve hiçbir raf becerisi kozmetik sonucu kurtaramaz.
Eloksallama, metalin kendisinden bir oksit tabakası oluşturur. Alüminyum olmayan her şey olduğu yerde kalır ve çevresinde oksit oluşur. Basınçlı döküm alaşımları çok fazla alüminyum olmayan içerik taşır, dolayısıyla kaplama alttaki yapıyı devralır.
Şekillendirme yöntemi de önemlidir. Basınçlı döküm, kum döküm ve hassas döküm farklı yüzey kaplamaları ve farklı gözeneklilik desenleri bırakır, böylece aynı alaşım, parçanın nasıl yapıldığına bağlı olarak çok farklı şekilde anotlanabilir.
Bir çizimde ADC12 yazıyorsa ve müşteri 6061 ekstrüzyonla eşleşen parlak, berrak bir anodizasyon bekliyorsa, bu gereksinim daha iyi bir anotlayıcıyla veya daha fazla cilalamayla karşılanamaz. Alaşımın son işlem için seçilmesi gerekir ve bu seçim kalıp ve döküm aşamasına aittir.
| Alaşım | Silikon içeriği | Eloksal davranışı | En uygun |
|---|---|---|---|
| A383 / ADC12 (ikincil) | ~%9,5–11,5 | Koyu griden siyaha yakın, saten, ise yatkın; renk tutarlılığını korumak en zorudur | Rengin koyu ve kozmetik talebin orta düzeyde olduğu muhafazalar, braketler ve kapaklar |
| A360 | ~%9–10, daha düşük bakır | Gri, A383'e göre daha iyi korozyon performansı ve daha kararlı renk | Korozyona karşı dayanıklılık gerektiren motor gövdeleri ve kapakları |
| AlSi10MnMg (birincil, örneğin Silafont-36) | ~%10, düşük demir, manganez katkılı | Pres döküm alaşımları arasında en tutarlı anotlama tepkisi; açık gri ve boyanabilir | Yapısal ve EV parçaları, akü muhafazaları, ince duvarlı güvenlik bileşenleri |
| 6061 (dövülmüş) | %1'in altında | Parlak, düzgün ve boyaması kolay | Yalnızca işlenmiş parçalar — yüksek basınçlı döküm olamaz |
Çoğu program iki yoldan birine ulaşır. Kaplama, genel amaçlı bir döküm üzerinde koyu renkli dekoratif bir anodizasyon ise, A383 işlenebilir ve uygun maliyetlidir ve görünüm özellikleri saten gri-siyah etrafında yazılmıştır. Eloksal işlevselse veya renkli olması gerekiyorsa, AlSi10MnMg gibi birincil bir alaşıma geçmek kilogram başına daha pahalıdır ancak renk riskinin çoğunu ortadan kaldırır.
İşleme aynı zamanda resmi de değiştirir. Döküm sırasında anodize edilmiş bir parça, görünür yüzleri işlenmiş aynı parçaya göre daha koyu ve daha benekli görünür. Düzgün bir ton gerektiğinde, kozmetik yüzeyler işlenir ve geri kalanı döküm halinde kalır.
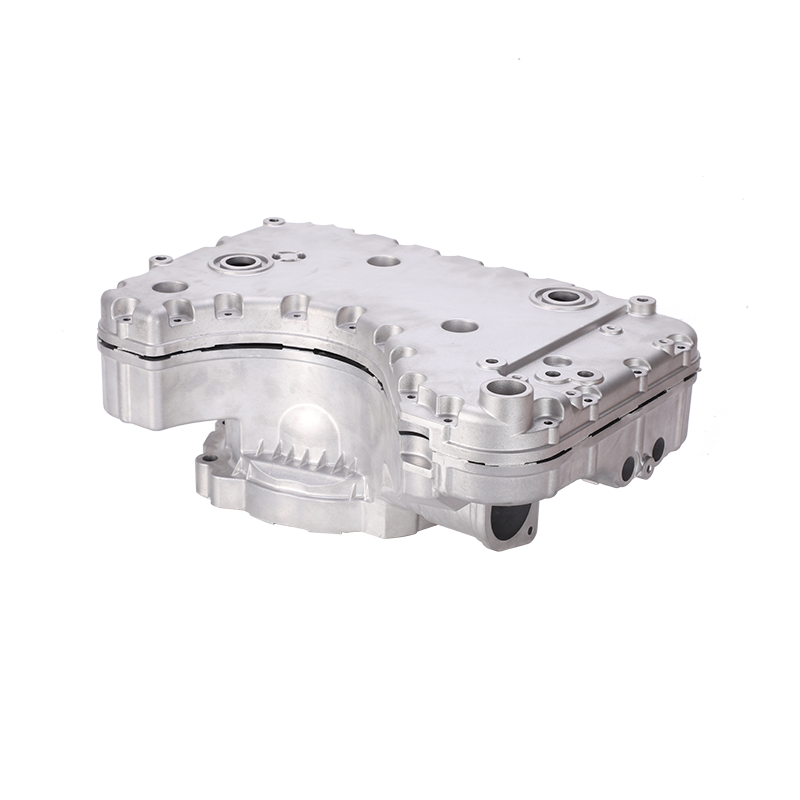
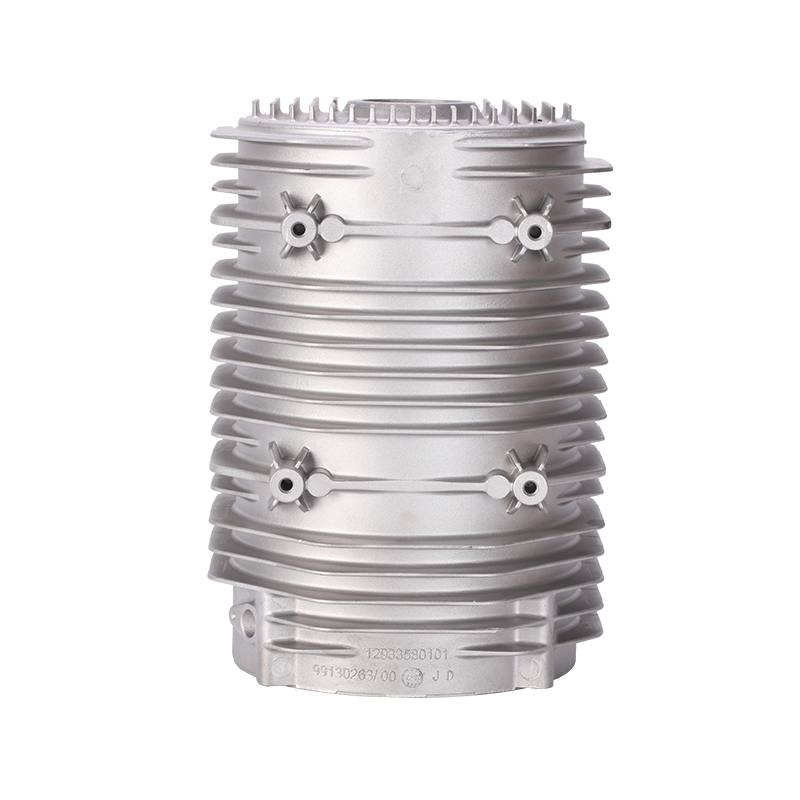
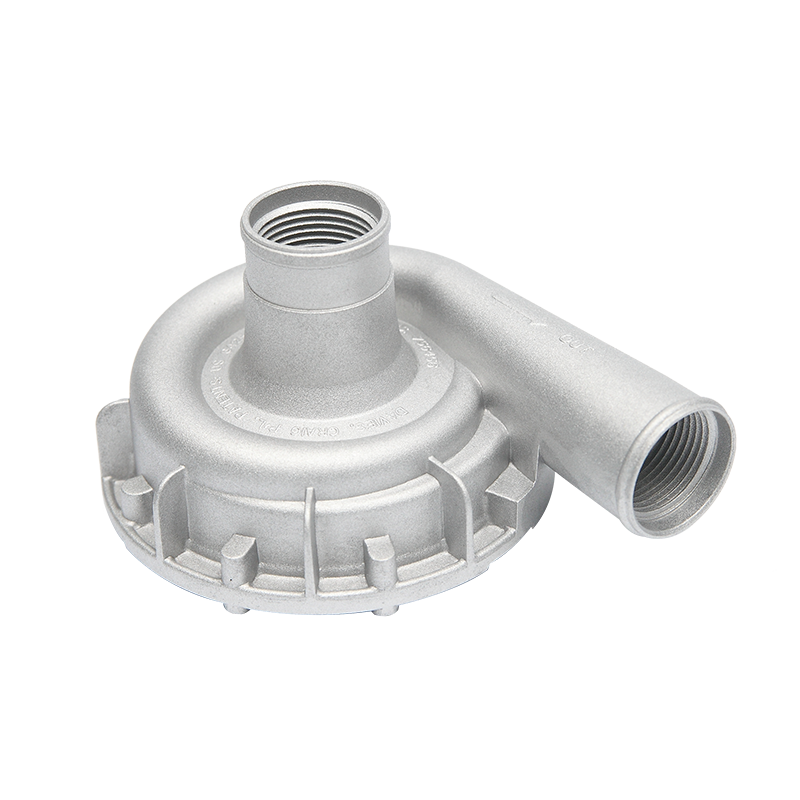
 Motorlar ve Kompresörler için Eloksallı Alüminyum Döküm Pistonlar İşleme ve kaplama kararlarıyla ilgili alaşım seçenekleri ve yüzey işleme ayrıntılarını içeren anodize alüminyum döküm pistonlar için bu ürünü görüntüleyin. Ürünü Görüntüle →
Kaplama sınıfını kaplama adından değil, işlevden seçin. Üç ortak seçenek, basınçlı dökümde oldukça farklı davranır.
Dekoratif ve korozyona dayanıklıdır. Geniş bir renk aralığındaki boyaları kabul eder, saten bir yüzey sağlar ve görünür kapaklara, uç kapaklara ve muhafazalara uygundur. Yüksek silikonlu alaşımlarda parlak tonlar yerine griden siyaha geçiş beklenir.
Önce aşınma direnci, sonra görünüm. Sertlik genellikle alaşıma bağlı olarak 350-500 HV civarındadır. Renkler koyu gri, bronz ve siyahla sınırlıdır, boyut değişimi daha büyüktür ve yüksek silikonlu dökümlerin yamalanma gösterme olasılığı daha yüksektir. Kayan yüzeyler, valf gövdeleri ve aşınma plakaları için kullanın.
Mikron kalınlığında, iletken ve ucuzdur. Gereksinim korozyon direnci artı elektriksel topraklama ise, dönüşüm kaplaması genellikle doğrudur ve anotlama yanlıştır; anotlama dielektriktir ve parçayı yalıtacaktır.
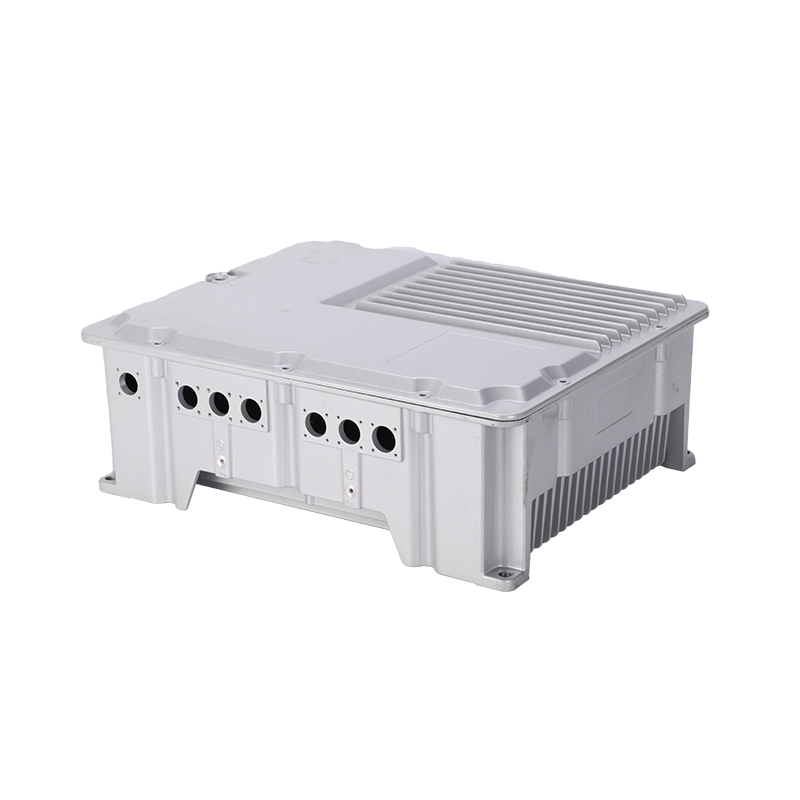
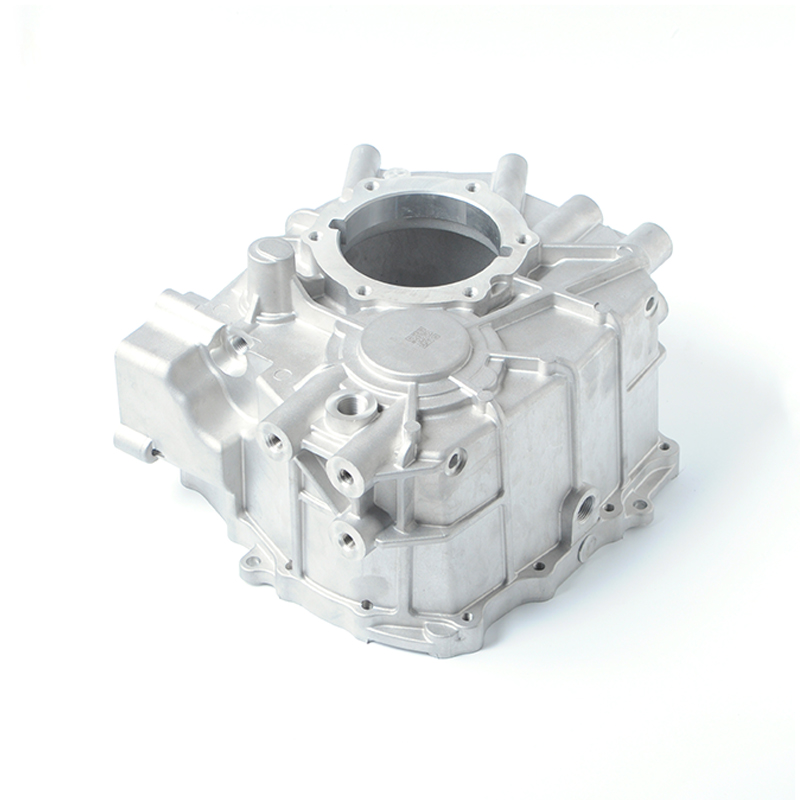 Yüksek Basınçlı Alüminyum Döküm Otomobil Motor Muhafazası Alüminyum alaşım seçenekleri, yüzey işlemleri, testler ve anotlama seçeneklerine bağlı boyut toleransı ayrıntılarıyla otomobil kullanımına yönelik bu özel motor muhafazasını inceleyin. Ürünü Görüntüle →
Eloksallama, kalınlığının kabaca yarısını alt tabakadan tüketir ve diğer yarısını dışarıya doğru ekler. 20 µm Tip II kaplama, yan başına yaklaşık 10 µm büyür; 50 µm Tip III kaplama her tarafta yaklaşık 25 µm büyür. ±0,05 mm'ye tutulan bir parçada bu bir yuvarlama hatası değildir.
Basınçlı dökümlerdeki son işlem kalitesi doğrulanabilir. Testleri satın alma siparişine koyun ve bu bir fikir meselesi olmaktan çıkar.
Tek bir kontrol noktası çoğu alıcının beklediğinden daha önemlidir: döküm değişkenleri anodize rengi değiştirir. Geri dönüştürülmüş içerik oranı, alaşım parti kimyası, kalıbın termal dengesi ve kapı değişikliklerinin tümü silikon morfolojisini hareket ettirir ve bitmiş ton da onlarla birlikte hareket eder. Görünüm kritikse alaşım kaynağını dondurun ve herhangi bir kalıp veya proses değişikliğinden sonra yeniden nitelendirin.
Eloksal her zaman çözüm değildir ve bazı basınçlı dökümlerde bu yanlış bir çözümdür.
Termal parçalar kendi kategorilerinde yer almaktadır. Eloksallama, ısı emici üzerindeki emisyonu artırır ve dış mekan ve endüstriyel kullanım için korozyona karşı koruma sağlar; bu nedenle anodize ısı emiciler, LED aydınlatmada ve elektrik muhafazalarında standarttır.
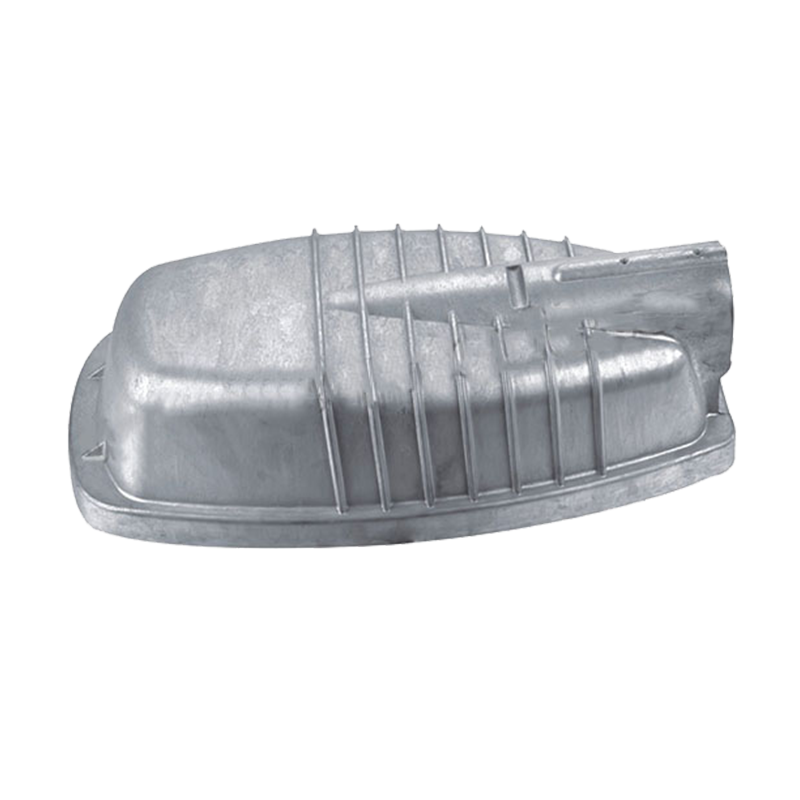
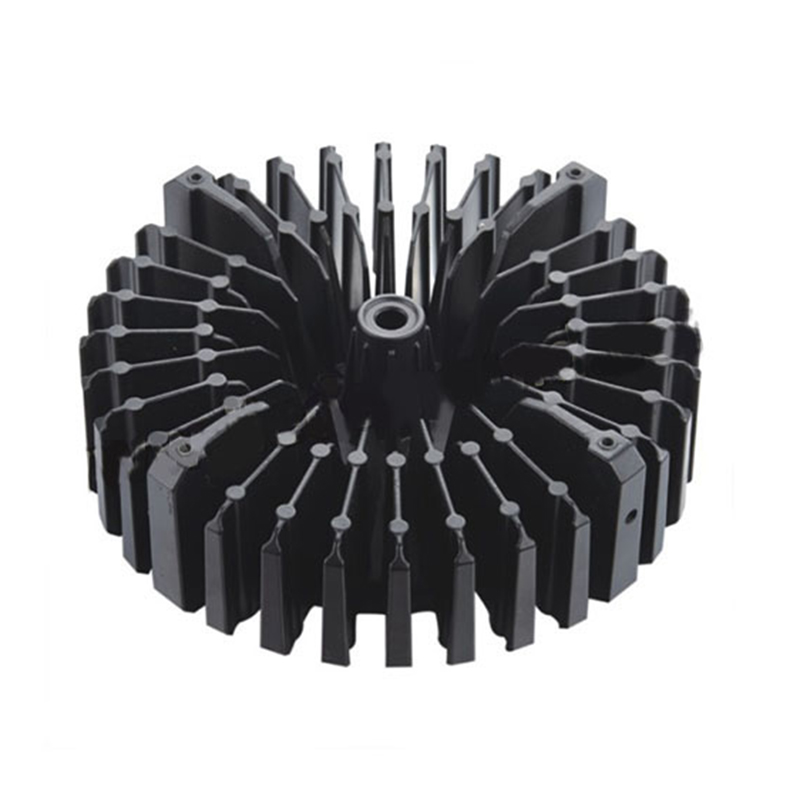 Elektronik ve Endüstriyel Ekipmanlar için Döküm Alüminyum Isı Emiciler Bu ısı emici ürünü, alüminyum döküm seçeneklerini, anotlama ve diğer kaplamaları ve termal parçalar için bir RFQ hazırlarken yararlı olan spesifikasyonları kapsar. Ürünü Görüntüle →
Bu şekilde yazılan bir RFQ genellikle tam bir numune turunu kurtarır, çünkü tedarikçi ilk üretim partisinde keşfetmek yerine alaşımın rengi destekleyip desteklemediğini, maskeleme planının üretilebilir olup olmadığını ve gerçekçi bir verimin nasıl görüneceğini önceden söyleyebilir.
Evet, ancak sınırlı renk tutarlılığıyla koyu griden siyaha saten bir sonuç bekleyebilirsiniz. Koyu dekoratif kaplamalar ve işlevsel korozyon koruması için iyi çalışır. Parlak şeffaf veya pastel renkler için işe yaramaz.
Evet. Kaplama kalınlığının kabaca yarısı, yan başına dışarıya doğru büyür; 20 µm Tip II kaplama için yaklaşık 10 µm ve 50 µm Tip III kaplama için yaklaşık 25 µm. Dişler, delikler ve sızdırmazlık yüzeyleri normalde maskelemeye ihtiyaç duyar.
Genellikle üç nedenden biri: sızdırmazlık aşamasında elektroliti tutan gözeneklilik, aynı parça üzerinde karışık döküm ve işlenmiş yüzeyler veya alaşım partisi değişikliği. Çözüm yukarı yönlüdür; daha sesli dökümler, tutarlı işleme ve donmuş alaşım kaynağı.
Sınırlarla mümkündür. Yüksek silikonlu bir alaşımda kabaca 50 µm'nin üzerindeki kalınlık çatlama veya düzensiz görünme eğilimi gösterir. Sert anotlamayı 25–40 µm aralığında tutun ve bunu üretim amaçlı bir denemeyle onaylayın.
Basınçlı dökümün eloksallanması tek bir adımdan ziyade bir zincirdir: alaşım seçimi, kalıp ve döküm sağlamlığı, işleme stratejisi, maskeleme ve ardından eloksal hattı. Bitirme sorunu ortaya çıktığında bunun nedeni genellikle tanktan iki veya üç bağlantı geridedir.
Kendi çalışmalarımız o zincirin ön kısmını kapsıyor. Kalıpları tasarlıyor ve üretiyoruz, 1600 tondan 200 tona kadar yüksek basınçlı döküm gerçekleştiriyoruz, CNC merkezlerinde makineyi kendi bünyemizde işletiyoruz ve IATF 16949 kalite sistemi altında eloksal ve toz kaplama dahil yüzey işlemlerini koordine ediyoruz. Bir programın, tanımlanmış bir renge ve tanımlanmış bir korozyon hedefine sahip anodize edilmiş bir döküm parçasına ihtiyacı varsa, pratik başlangıç noktası, kalıp kesilmeden önce alaşımı ve kozmetik yüzeyleri çökeltmektir. Ürünlerimizi inceleyebilirsiniz alüminyum döküm ve işleme yetenekleri veya bitirme gerekliliklerini içeren bir çizim gönderin; bu iki karar ne kadar erken verilirse, bitmiş yüzeyde o kadar az sürpriz olur.
Hazır mısın İşbirliği yapmak Jieda ile?
* E -postanız bizimle güvende, spam yapmıyoruz.
ÜRÜNLER
İletişim Bilgileri
nbjd011@126.com
+86-574-86115705
58 Mold Road, Daqi Teknoloji Sanayi Bölgesi, Beilun Bölgesi, Ningbo