Teklif Alın
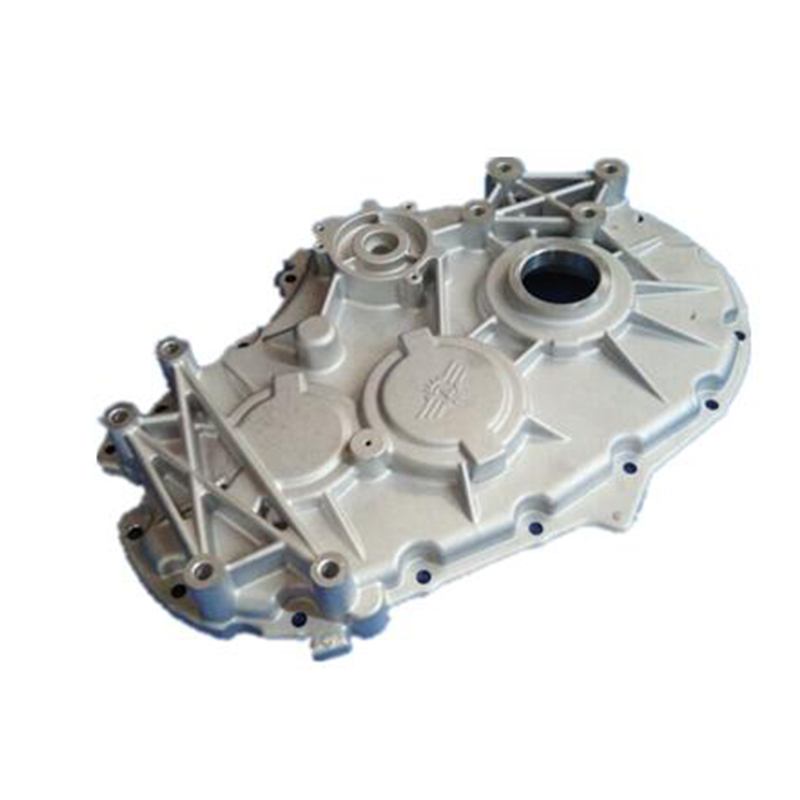
İki alıcı aynı dişli kutusu mahfazası çizimini iki basınçlı döküm tedarikçisine gönderiyor ve farklı alaşımları belirten fiyat teklifleri alıyor: biri A380, diğeri ADC12. Her iki parça da her türlü mekanik ve sızıntı testinden geçmiştir. Bu ortak durum, çoğu kaynak bulma ekibinin ihtiyaç duyduğu cevaba doğrudan işaret ediyor: A380 ve ADC12, yüksek basınçlı döküm için neredeyse eşdeğer, genel amaçlı ağır alaşımlardır; ADC12, ince ve karmaşık geometri için tercih edilirken, A360, korozyon direnci, basınç geçirmezlik veya anodize kaplamanın maksimum akışkanlıktan daha önemli olduğu durumlarda uzman tercihidir. Aşağıdaki karşılaştırma kompozisyon, özellikler, döküm davranışı, son işlem ve uygulama eşleştirmesini ele almaktadır; böylece bir sonraki çiziminizde adı geçen alaşım, son projeden kopyalanmak yerine satır satır doğrulanabilir.
Üçü de, erimiş metalin bir çelik kalıba milisaniyeler içinde enjekte edildiği yüksek basınçlı döküm için tasarlanmış, silikon açısından zengin döküm alaşımlarıdır. Öncelikle onları tanımlayan standartlarda farklılık gösterirler.
Sayıları karşılaştırmadan önce bir noktayı aklınızda bulundurun: Bu bileşimler, farklı alaşım ailelerinin ve farklı kusur risklerinin geçerli olduğu yer çekimi veya kum dökümü için değil, yüksek basınç altında çelik kalıplara enjeksiyon için tasarlanmıştır.
A380, ADC12 ve A360 arasındaki tartışmanın tamamı iki unsura dayanıyor: silikon ve bakır. Kimyanın geri kalanı onlardan geliyor.
| Öğe | A380 (ASTM) | ADC12 (JIS) | A360 (ASTM) |
|---|---|---|---|
| Silikon | %7,5–9,5 | %9,6–12,0 | %9,0–10,0 |
| Bakır | %3,0–4,0 | %1,5–3,5 | ≤%0,6 |
| Demir | ≤%1,3 | ≤%1,3 | ≤%1,3 |
| Çinko | ≤%3,0 | ≤%1,0 | ≤%0,5 |
| Magnezyum | ≤%0,10 | ≤%0,3 | ≤%0,05 |
| Manganez | ≤%0,50 | ≤%0,5 | ≤%0,35 |
Silikon erime noktasını düşürür ve akışkanlığı keskinleştirir; bu nedenle her basınçlı döküm alaşımı onun etrafında inşa edilir. Bakır, mukavemeti ve sertliği arttırır ve işlenebilirliğe yardımcı olur, ancak aynı zamanda korozyonu hızlandırır ve dekoratif anotlamayı bozar. A360'ın sıfıra yakın bakır tavanı, üç kalite arasında en belirgin farktır; ADC12'nin %12'ye ulaşabilen silikonu ise ince kaburgaları ve ince detayları doldurma konusundaki itibarını açıklamaktadır.
Silikon (tipik orta seviye) Bakır (maksimum spesifikasyon)
Silikon, spesifikasyon aralığının orta noktasında gösterilmektedir; Spesifikasyonunda maksimum bakır.
ADC12'nin (JIS H5302) tipik orta aralık bileşimi; onaylanmış kimya her zaman fabrika sertifikasını takip eder.
Veri sayfasında üç alaşım yakın kuzenlere benziyor. Üretimde ve hizmette küçük farklılıklar bir araya geliyor.
| Mülkiyet | A380 | ADC12 | A360 |
|---|---|---|---|
| Çekme mukavemeti | ≈330 MPa | ≈310 MPa | ≈320 MPa |
| Verim gücü | ≈165 MPa | ≈150 MPa | ≈170 MPa |
| Uzama | ≈3,5% | ≈3,5% | %3,5–5 |
| Sertlik (Brinell) | ≈80 | ≈85 | 75–85 |
| Yoğunluk | 2,74 g/cm³ | ≈2,70 g/cm³ | 2,63 gr/cm³ |
| Solidus-likidus aralığı | 538–593°C | 520–580°C | 557–596°C |
| Isı iletkenliği | ≈96 W/m·K | ≈96 W/m·K | ≈113 W/m·K |
İki rakam dikkati hak ediyor. A360, A380'den yaklaşık %4 daha hafiftir ve ısıyı gözle görülür derecede daha iyi iletir; bu, LED soğutucular ve motor gövdeleri için gerçek bir avantajdır. Katılaşma aralığı aynı zamanda üçü arasında en dar olanıdır ve bu da sızdırmaz dökümleri desteklerken, ADC12'nin daha düşük erime başlangıcı zor bölümlerin doldurulmasını kolaylaştırır.
°C cinsinden katılaşma aralıkları: ADC12 en düşük sıcaklıklarda erir ve akar; A360 en dar aralıkta donuyor.
Kompozisyon yalnızca kalıba ulaştığında önemlidir. Günlük oyuncu seçiminde üç derece şu şekilde davranır:
Üçü de takımlar için aşındırıcıdır. Yüksek silikon, kalıplarda ve işleme uçlarında aşınmayı hızlandırır ve A380'deki bakır, kalıp lehimleme riskini artırır. Dikkatli basınçlı döküm kalıp tasarımı ve disiplinli bir kalıp bakım programı, uzun süre çalışan bir takımı yüz binlerce atış boyunca stabil tutan şeydir.
Gözeneklilik, her üç alaşım için de yüksek basınçlı dökümün doğasında vardır. Sızıntı testi yapılması gereken parçalar için (yağ karterleri, valf gövdeleri, akü muhafazaları) tedarikçinizle emprenye etme ve test kriterleri üzerinde ilk reddedilen sevkiyattan sonra değil, takımlama başlamadan önce anlaşın.
A360'ın ayrıldığı nokta burasıdır. Dekoratif anotlama düşük bakıra bağlıdır: %3,0-4,0 bakır içeren A380 ve %3,5'e kadar ADC12, gri, benekli, tutarsız filmlere anotlama eğilimindeyken, A360'ın %0,6 tavanı çok daha düzgün, daha hafif bir yüzey üretir. Bu nedenle pistonlar gibi anotlanmış bileşenler genellikle düşük bakır kimyasıyla dökülür.
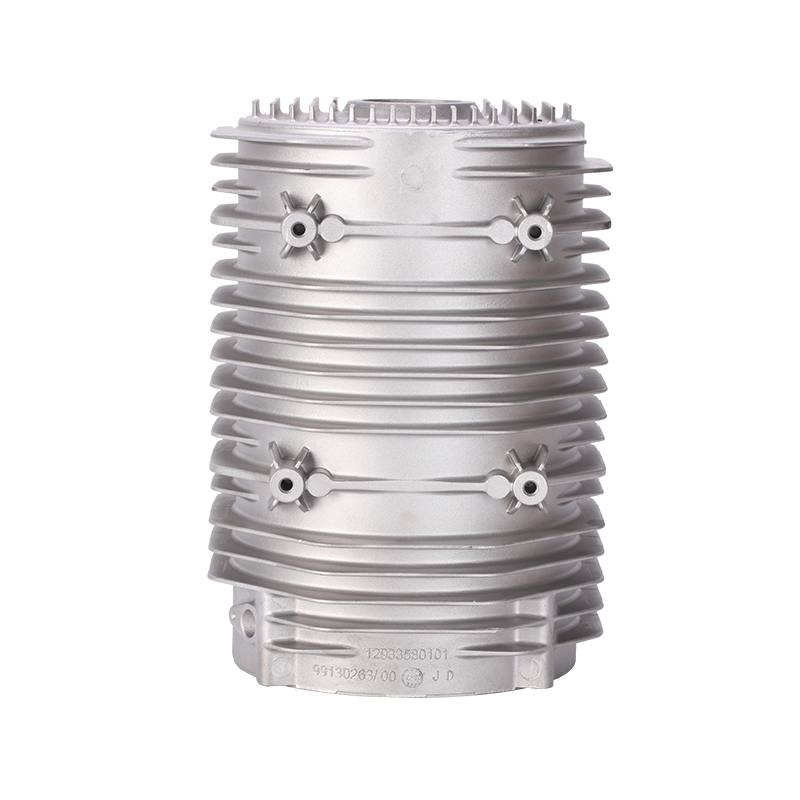
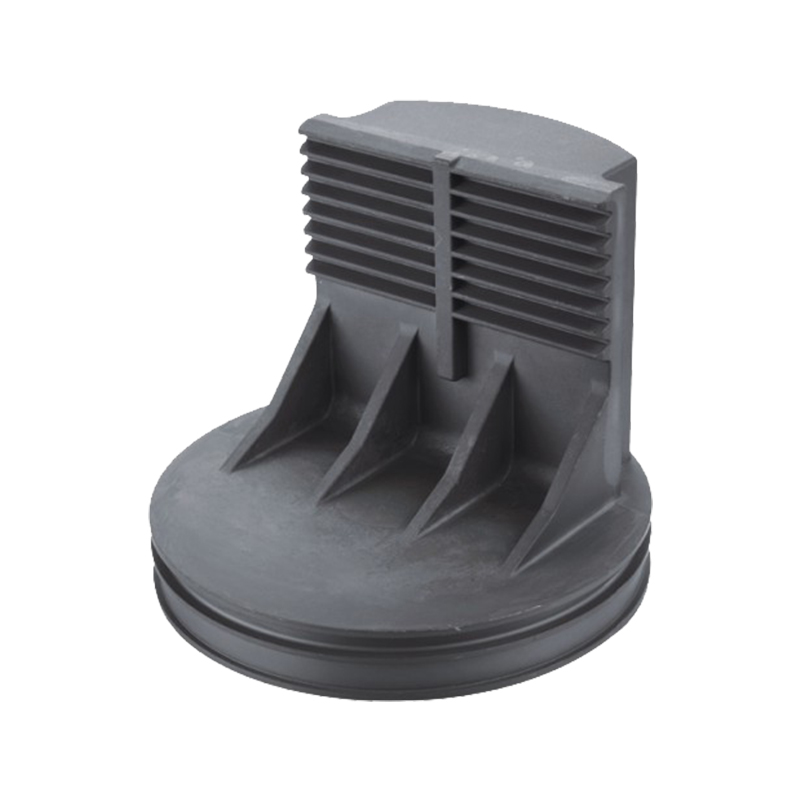 Eloksallı Alüminyum Döküm Pistonları A360 gibi düşük bakırlı alüminyum alaşımdan yapılmış olan bu döküm pistonlar, tekdüze anodize edilmiş bir kaplamaya sahiptir ve motorlar ve endüstriyel kompresörler için iyi bir termal iletkenlik ve ısı dağıtımı sunar; anotlama, düşük bakırlı kimyalar için uygun son işlem yöntemidir. Ürünü Görüntüle →
Toz kaplamalı parçalar için seçim önemli ölçüde gevşetilir. Her üç kalite de kromat dönüşümü artı toz kaplamayı güvenilir bir şekilde kabul eder; bu nedenle çoğu endüstriyel muhafaza, uç kapak ve makine parçası, eriyiğin A380, ADC12 veya A360 olmasına bakılmaksızın bu şekilde tamamlanır.
Yeni bir parça için uygulanabilir bir seçim sırası şuna benzer:
Kendi üretim alanımızdan iki örnek: akışkan ortamları işleyen kontrol valfleri düşük bakırlı kimyadan dökülmüş ve korozyona karşı koruma için toz boya ile kaplanmıştır; işlenmiş sızdırmazlık yüzeylerine sahip yağ karterleri ise her şeyden önce basınç sızdırmazlığı için belirlenmiştir.
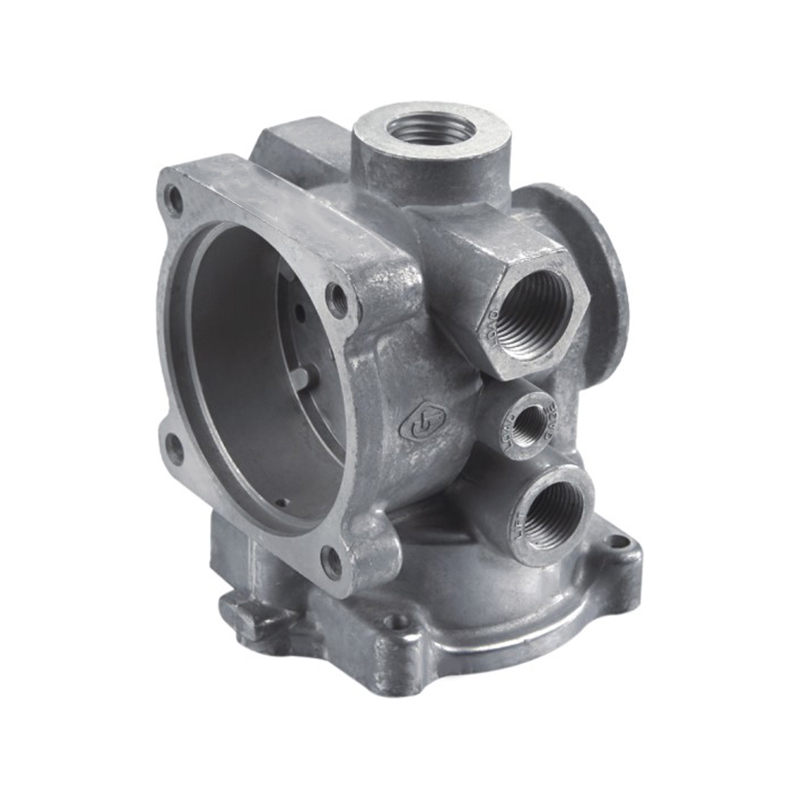 Toz Boya Kaplamalı İşlenmiş Alüminyum Döküm Kontrol Vanası Düşük bakır alaşımından dökülen ve korozyona karşı koruma için toz kaplamayla kaplanan bu kontrol valfleri, sıvı sistemlerindeki akışı, basıncı ve yönü düzenleyerek toz kaplı muhafazaların, kullanılan spesifik döküm kalitesine bakılmaksızın nasıl güvenilir performans gösterdiğini gösterir. Ürünü Görüntüle →
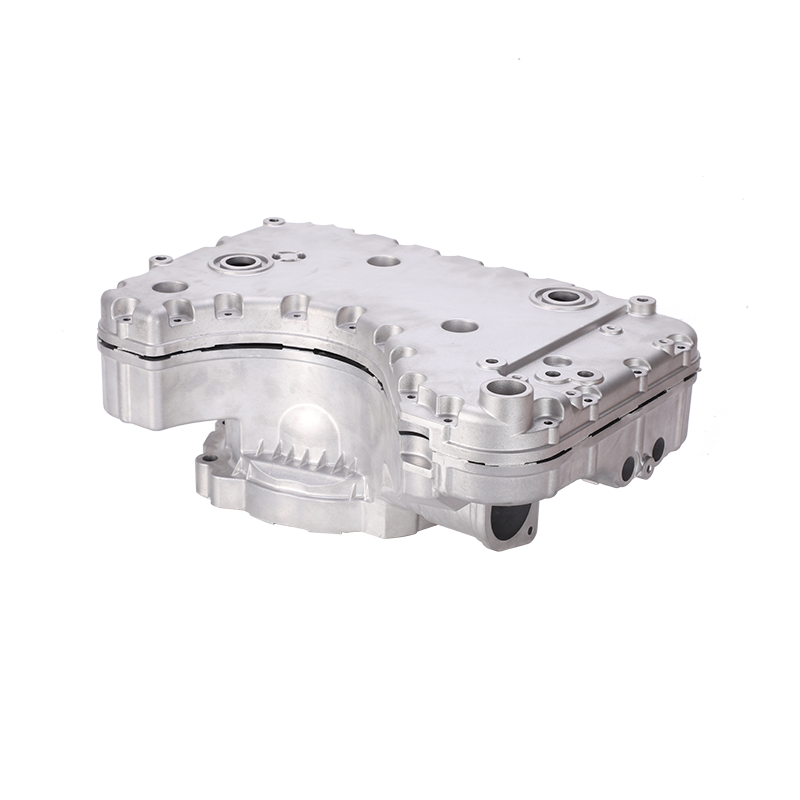
 Araçlar için Mühürlü Döküm Alüminyum Yağ Karteri İşlenmiş sızdırmazlık yüzeyleri ve kalıp tasarımı, proses kontrolü ve X-ışını testi yoluyla sıkı bir şekilde kontrol edilen gözeneklilik ile bu yağ karterleri, her şeyden önce ADC12 ve A380 gibi kaliteleri değiştirirken ortak bir gereklilik olan basınç sızdırmazlığına öncelik verir. Ürünü Görüntüle →
Hayır. Aynı görevi görürler ve sıklıkla değiştirilirler, ancak kimyaları farklıdır: ADC12 %9,6–12,0 silikon ve %1,5–3,5 bakır çalıştırırken, A380 %7,5–9,5 ve %3,0–4,0'dır. Değiştirme pratikte rutin bir işlemdir, ancak varsayılmak yerine çizimde belgelenmesi veya ilk ürün incelemesi yoluyla onaylanması gerekir.
A360, geniş bir farkla. %0,6'lık bakır limiti tutarlı, hafif bir anodik film sağlar. A380 ve ADC12, dönüşüm kaplama ve toz kaplamaya daha uygundur.
Yalnızca sızıntı testi ve korozyon gereksinimleriniz buna gerçekten izin veriyorsa. ADC12, ince bölümleri daha kolay doldurur ve genellikle Asya tedarik zincirlerinde daha fazla bulunur, ancak daha yüksek bakırı, basınç sızdırmazlık marjlarını azaltır, bu da tasarrufları sızıntı testi hurdasına dönüştürebilir.
A380 ve ADC12'nin fiyatı benzer ve bölgesel bulunabilirlik genellikle kazananı belirlerken, A360 bazen mütevazı bir prim taşıyor. Anlamlı maliyet farklılıkları, kilogram başına fiyatta değil, hurda oranlarında, işleme takımı ömründe ve son işlem veriminde ortaya çıkıyor.
Sonuç olarak: dengeli, genel amaçlı dökümler için A380'i, özellikle Asya'dan kaynak alırken ince ve karmaşık geometri için ADC12'yi ve korozyon direnci, sızdırmazlık veya anotlama akışkanlığını geride bıraktığında A360'ı seçin. Ningbo Jieda Molding & Machine, 1987'den bu yana kendi basınçlı döküm kalıplarını tasarlayıp inşa ediyor ve IATF 16949 kalite sistemi altında 200 ila 1600 tonluk preslerde hassas işleme, toz kaplama ve eloksal işlemlerinin kendi bünyesinde gerçekleştirildiği alüminyum döküm parçaları üretiyor. Bize bir çizim veya alaşım sorusu getirin, biz de ilk takım kesilmeden önce eriyiği parçayla eşleştirmenize yardımcı olalım.
Hazır mısın İşbirliği yapmak Jieda ile?
* E -postanız bizimle güvende, spam yapmıyoruz.
ÜRÜNLER
İletişim Bilgileri
nbjd011@126.com
+86-574-86115705
58 Mold Road, Daqi Teknoloji Sanayi Bölgesi, Beilun Bölgesi, Ningbo