Teklif Alın
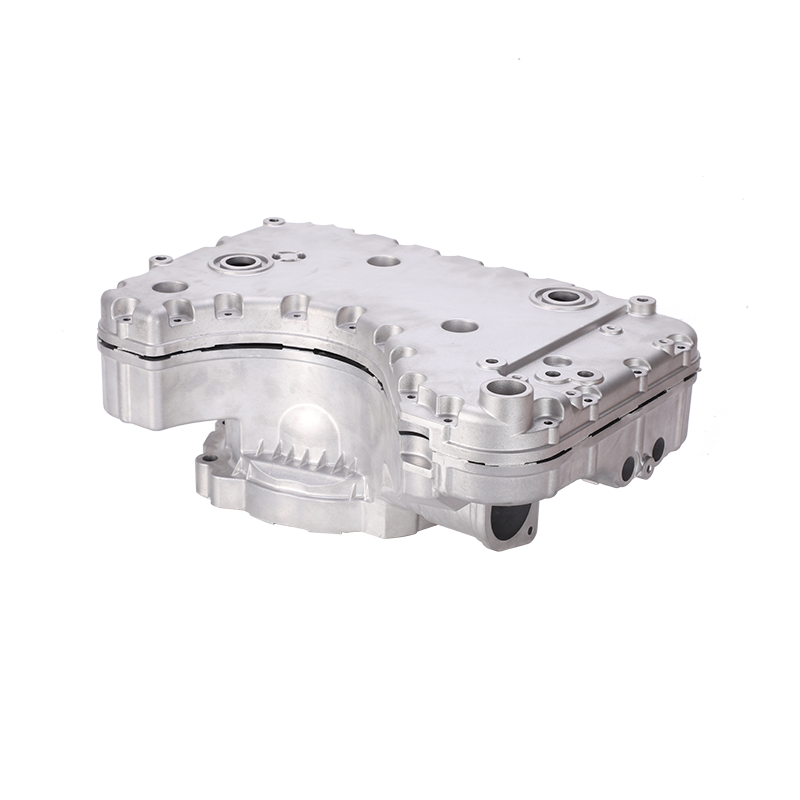
Müşterinin gelen incelemesi aynı atış dizisinden üç parça üzerinde gözenekliliği işaretlediğinde, döküm alüminyum dişli kutusu muhafazalarının bulunduğu bir konteyner Ningbo'da yüklenmeyi bekliyordu. Gözenekliliğin yüzey altında olması nedeniyle dökümler hat tarafındaki görsel kontrollerden geçmişti; ancak CNC işlemenin boşlukları açmasından sonra görünür hale geldi. Bu model (gözden kaçan kusur, sonraki keşif, tartışmalı iddia) basınçlı döküm kalitesinde en pahalı rutindir. Yapay zeka kusur tespiti artık bunu sekteye uğratıyor ve bu da alıcıların basınçlı döküm tedarikçilerini değerlendirme şeklini değiştiriyor.
Yapay zeka tabanlı görüş sistemleri, eğitimli gözlerin gözden kaçırdığı kusurları yakalar ve bunu hat hızında gerçekleştirir. Döküm denetimi üzerine yapılan araştırmalar, görüntü veri seti deneylerinden, bir kusurun yerini tespit eden ve türünü sınıflandıran hiyerarşik evrişimsel sinir ağları ve standart endüstriyel bilgisayarlarda çalışan gerçek zamanlı YOLO tabanlı dedektörler dahil olmak üzere üretim odaklı mimarilere doğru ilerledi. Pratik sonuç vaka çalışmaları genelinde tutarlıdır: Özellikle erken lehimleme, soğuk kapatma ve akış işaretleri gibi ince özellikler için tespit oranları manuel kontrollerin açıkça üzerindedir.
Ekonomik tetikleyici gerçektir. Endüstriyel kameralar, yerleşik GPU'lar ve açık kaynaklı eğitim araçları, beş yıl öncesine göre çok daha uygun fiyatlı olduğundan, birden fazla makineye sahip bir tesis, trim baskı makinesine bir kamera istasyonu kurabilir ve kendi üretiminden veri kümeleri oluşturabilir. Tesisin kendi dökümleri üzerinde eğitilen modeller, genel sınıflandırıcılardan daha iyi performans gösterir çünkü her kalıbın benzersiz bir termal ve dolgu imzası vardır.
Yapay zekanın yapmadığı şey süreç bilgisinin yerini almaktır. Bir inceleme adımı semptomu rapor eder; Kusurun önlenmesi atış parametrelerine, kalıp sıcaklık dengesine ve savunmanın ilk hattı olmaya devam eden kalıp tasarımı lehimleme ve gaz gözenekliliği gibi tekrarlayan sorunlara karşı.
Alüminyum basınçlı döküm kusurları muayene sırasında farklı davranır. Bazıları görünürdür ve sınıflandırılması kolaydır; diğerleri dahilidir ve röntgen veya kesit alınmasını gerektirir. Yapay zeka sistemleri her iki düzeyde de değer katar.
| Kusur | Formasyon | En iyi tespit yöntemi | Manuel denetim neden zorlanıyor? |
|---|---|---|---|
| Gaz gözenekliliği | Hızlı atış sırasında sıkışan gaz | X-ışını veya CT; Yapay zeka destekli radyografi okuması | Yeraltı, küçük ve rastgele dağılmış |
| Büzülme boşluğu | Katılaşma sırasında lokalize kasılma | X-ışını; yıkıcı kesit | Genellikle kalın duvarların içinde yoğunlaşır |
| Soğuk kapatma | İki metal akış cephesi kaynaşmıyor | Yüzey görseli; boya penetrant testi | Akış işaretine benzer ince bir çizgi olarak görünür |
| Akış işareti | Düzgün olmayan doldurma deseni | Yönlendirilmiş yüzey aydınlatması | Tutarlı aydınlatmaya ve operatörün dikkatine bağlıdır |
| Lehimleme | Kalıp çeliğine alüminyum kaynak yapılır | Erken çekimlerde görsel kontrol; yüzey kamerası | Uzun üretim vardiyaları sırasında dikkat kaybolur |
| Flaş | Kalıp sıkma dengesizliği | Basit görüş geometrisi kontrolü | Kenar özellikleri tekrarlayan ve yargılamak için monotondur |
Yapay zekayı kademeli bir sistem olarak düşünmenin pratik yolu: Trim hattındaki 2 boyutlu yüzey görüşü, üst yüzeydeki kusurları yakalar; yapılandırılmış ışık geometri sapmasını yakalar; Evrişimli sınıflandırıcılara sahip X-ışını dahili incelemeyi destekler; ve proses sensörleri, metal katılaşmadan önce riskli atışları işaretleyen bir tahmin katmanını besler.
Alüminyum basınçlı döküm kalitesi verilerinde rapor edilen kusur türlerinin tipik dağılımı; gerçek oranlar alaşıma, kalıp tasarımına ve proses penceresine göre değişir.
Yapay zeka kusur tespitini uygulamak, bir kamera kurmak ve sonuçları beklemekle ilgili değildir. Değer, katma değerli operasyonlara göre denetim noktasının nerede bulunduğuna bağlıdır. Otomotiv ve endüstriyel parçalara yönelik tipik bir alüminyum basınçlı döküm hattında mantık şudur:
Sıra önemlidir. İşlemeden önce bir kusurun yakalanması, işleme hurdasının önlenmesini sağlar; montajdan önce yakalamak yeniden çalışmayı önler; sevkıyattan önce yakalamak ilişkiyi korur. Sıkı işlevsel gereksinimlere sahip parçalar bunu en açık şekilde gösterir.
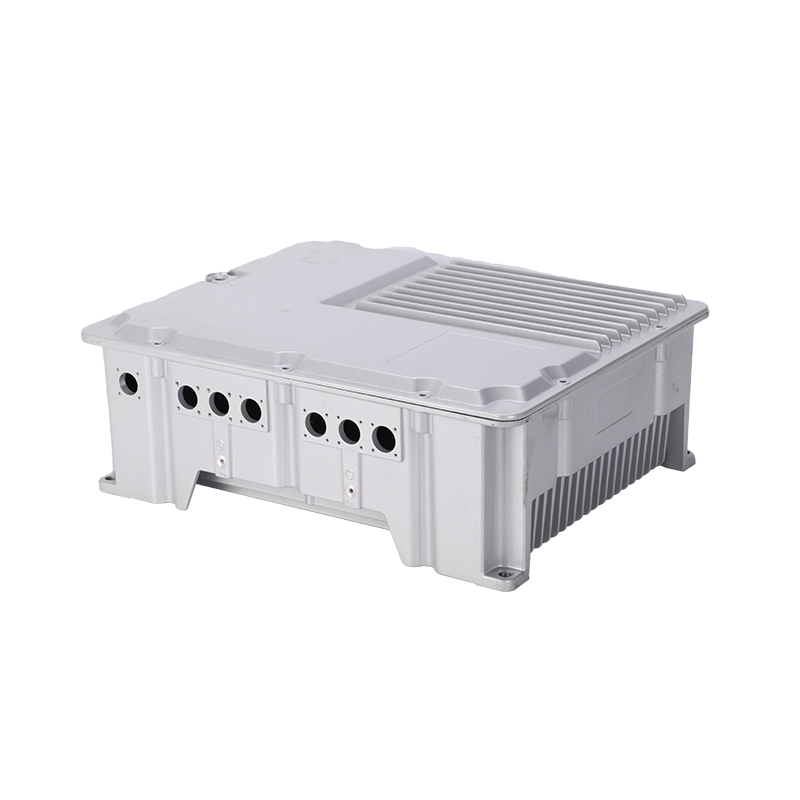
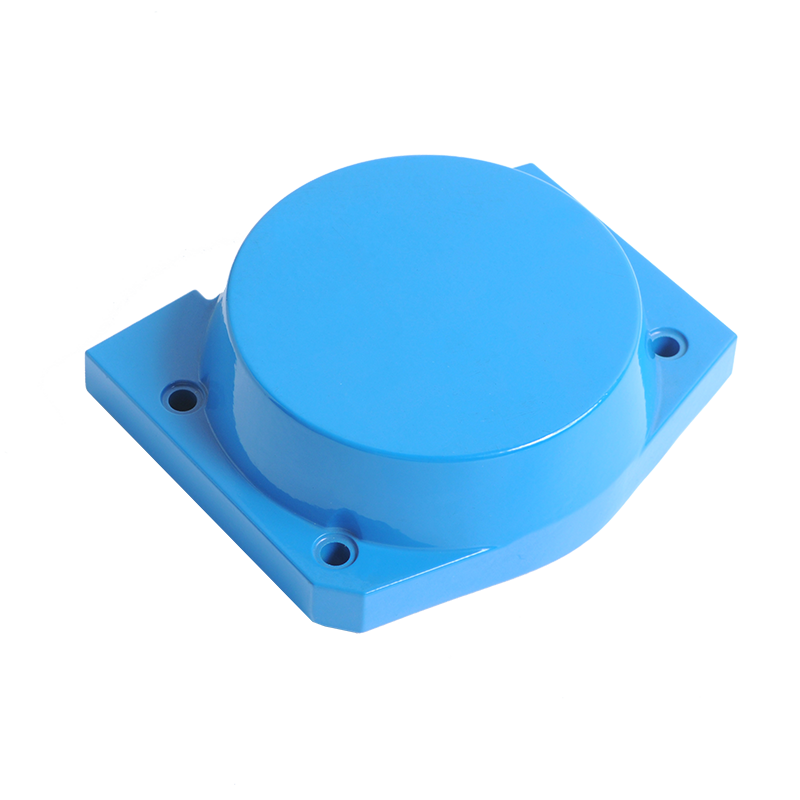
 Elektrikli Araçlar için Alüminyum Döküm Akü Muhafazası ve Kapağı Bu koruyucu mahfaza, yeni enerjili araçlardaki akü paketlerini korumak için sağlamlık, sızdırmazlık ve ısı dağıtımını bir araya getirerek montaj öncesinde sızıntı ve boyut kontrollerini kritik hale getirir. Ürünü Görüntüle →
Yeni enerjili araçlara yönelik akü muhafazaları, yüksek voltaj ve sürekli ısı taşır, bu nedenle tek bir gözenekli döküm, aylarca hizmet verdikten sonra yalıtım hatasına neden olabilir. Bu nedenle sadece son muayenede değil, her aşamada sızıntı bütünlüğü ve boyutsal stabilite doğrulanır. Aynı disiplin motor gövdeleri, dişli kutusu gövdeleri, valf gövdeleri ve diğer yapısal dökümler için de geçerlidir.
Müşteriye bir kusur kaçmadığı sürece, doğru muayene noktası onu ucuza yakalar. Üç referans numarası ekonomiyi çerçeveliyor:
Yayınlanmış basınçlı döküm kalite denemelerinden temsili aralıklar; Sonuçlar kusur tipine, parça geometrisine ve aydınlatma koşullarına göre değişir.
Maliyet tarafı da aynı derecede somuttur. Yüksek değerli işlenmiş dökümde kaçan tek bir kusur, tüm kamera istasyonunun fiyatına eşit olabilir. Gerçek getiri üç değişkene bağlıdır: denetim noktasından sonra katma değer, temel kusur oranı ve tedarikçinin süreç parametrelerini ayarlamak için kusur verilerini kullanıp kullanmadığı.
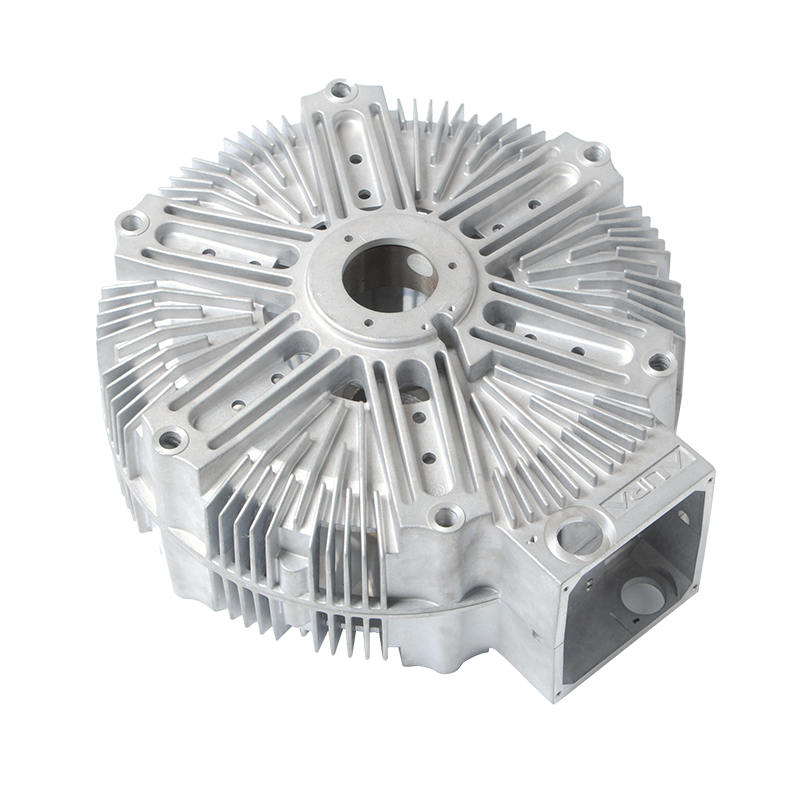
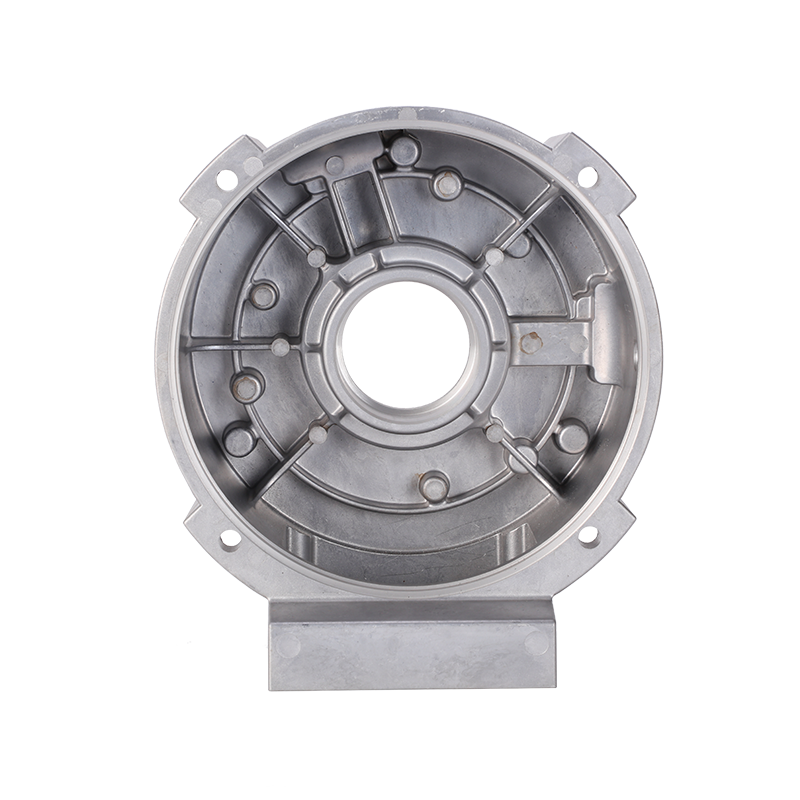
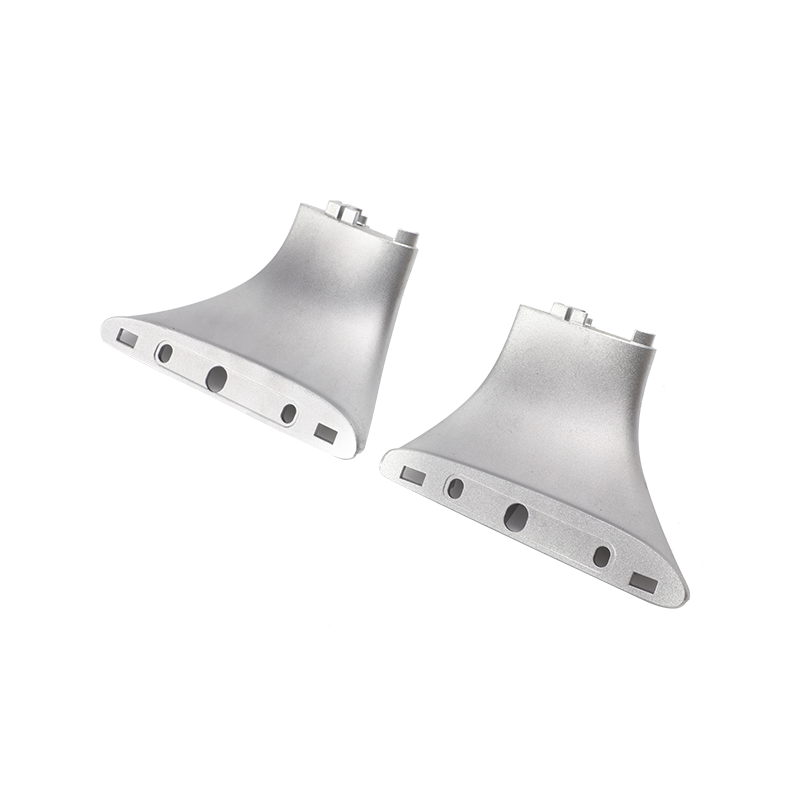
 Alüminyum Döküm Elektrik Motor Muhafazası ve Stator Çerçevesi Dar delik toleransları ve istikrarlı ısı dağıtımı için tasarlanan bu stator çerçevesi, endüstriyel ve otomotiv uygulamalarındaki motorları destekler, böylece erken inceleme, maliyetli işleme hurdalarını önler. Ürünü Görüntüle →
Bir elektrik motoru gövdesi, değerini dar delik toleranslarında ve işlenmiş bir stator cebinde toplar. İşleme sonrasında gözeneklilik ortaya çıkarsa, hurda kaybı yalnızca döküm maliyetini değil işleme süresini de içerir. Denetimin bu adımdan önce yapılması alıcı için aritmetiği değiştirir.
Vaka çalışması modellerine dayalı açıklayıcı iyileştirme eğrisi; Gerçek tasarruflar parça karışımına ve temel kaliteye bağlıdır.
Alıcılar için pratik bir kılavuz: Tedarikçiye, sizin parçanızda önemli olan belirli özellikleri (motor muhafazasının stator cebi, hidrolik valfin iç kanalları veya EV akü kapağının düzlüğü) nasıl denetlediklerini sorun.
Kalite iddialarının basılması kolay, doğrulanması ise zordur. Bir tedarikçi yapay zeka veya gelişmiş denetimden bahsettiğinde alıcı dört alanda somut kanıt arayabilir:
Bu faktörler kamera markasından daha önemlidir. Şu tarihte: Ningbo Jieda , Beilun, Ningbo'da IATF 16949 sertifikasına sahip 130 çalışanlı bir tesiste kalite kontrol demirleri, 28 teknik personel ve 1600 tona kadar yüksek basınçlı döküm makineleriyle desteklenen şirket içi kalıp tasarımı. Kalıbı tasarlayan ekip aynı zamanda döküm, işleme ve yüzey işlemlerini de yürütüyor; böylece son denetimde bulunan bir kusurun izi aynı tesisteki kalıp tasarımına veya atış parametrelerine kadar takip edilebiliyor.
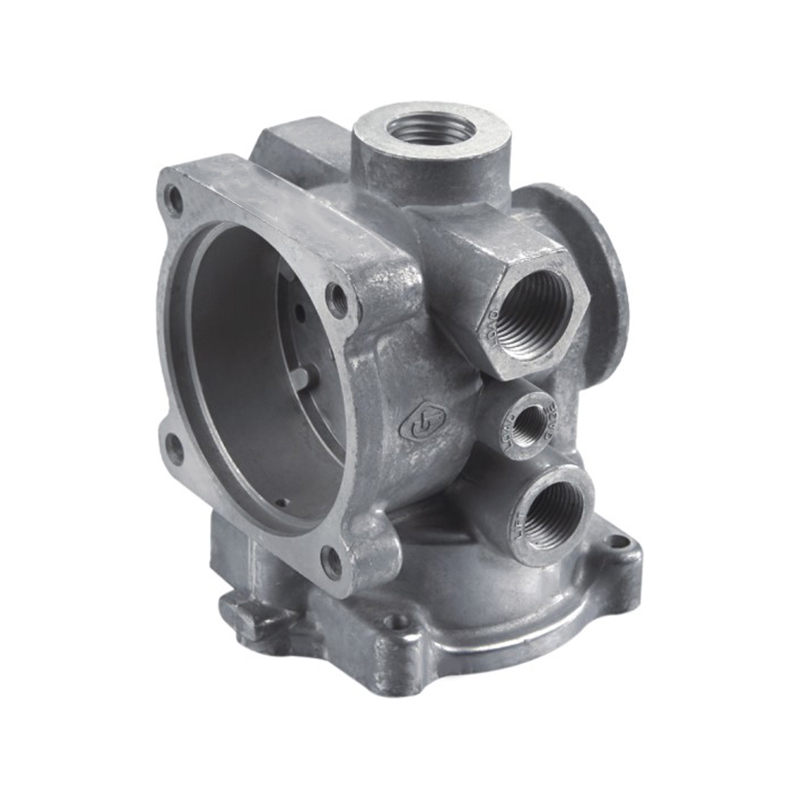 İşlenmiş ve Toz Boyalı Alüminyum Döküm Kontrol Vanası İç kanalları, sızdırmazlık yüzeyleri ve korozyona dayanıklı kaplamasıyla bu valf, endüstriyel sistemlerde akışı düzenler. Kalıptan son kaplamaya kadar tam kurum içi kontrol, izlenebilir kalite sağlar. Ürünü Görüntüle →
Bir kontrol valfi gövdesi bunun faydasını göstermektedir. İç kanalları akışı etkiler, sızdırmazlık yüzeyleri sızdırmazlığı etkiler ve toz kaplı dış kısmı korozyona karşı dayanıklı olmalıdır. Kalıp, döküm, işleme ve kaplama işlemlerini bir ekip üstlendiğinde, denetim verileri ilk çekimden nihai rapora kadar bağlantılı kalır; yapay zeka tabanlı kalite kontrolün güçlendirilmesi için tasarlanan izlenebilirlik türü.
Hayır. X-ışını, iç gözeneklilik ve büzülme boşlukları için referans yöntem olmaya devam etmektedir. Yapay zeka, denetçilerin kusur modellerini daha hızlı ve daha tutarlı bulmasına yardımcı olarak X-ışını yorumlamasını iyileştirir, ancak radyografi veya metalurjik değerlendirme ihtiyacını ortadan kaldırmaz.
Üretim denemeleri, yeni bir geometride yüksek doğruluk sağlamak için genellikle kusur sınıfı başına birkaç bin etiketli görüntü gerektirir. Transfer öğrenimi, sentetik hata üretimi ve kararlı süreç koşulları bu sayıyı azaltabilir.
İşe yarayabilir ancak tedarikçi kontrollü bir süreçle tekrarlanan parçalar ürettiğinde ekonomi iyileşir. Kısa vadede, benzer geometriler arasında paylaşılan bir model veya kurala dayalı bir görüş sistemi genellikle daha uygun maliyetlidir.
Yanlış negatif oranlar da dahil olmak üzere parça numarasına göre kusur verilerini isteyin ve denetim sırasında bilinen kusurlara sahip örnek parçaların hattan geçirilmesini talep edin. Çalışan bir sistem her seferinde tohumlanmış bir kusuru yakalamalıdır.
Basınçlı döküm alıcısının sorusu artık yapay zekanın insan denetçilerin yerini alıp almayacağı değil. Tedarikçinin muayeneyi statik bir kapı olarak mı yoksa her parçayı okuyan, verileri kaydeden ve bunları kalıba ve makineye geri besleyen bağlantılı bir sistem olarak mı ele alacağıdır. İkinci model, iyi parçaları tutarlı bir şekilde gönderir. İlk model, kötü olanı gönderene kadar iyi görünümlü parçalar gönderir.
Hazır mısın İşbirliği yapmak Jieda ile?
* E -postanız bizimle güvende, spam yapmıyoruz.
ÜRÜNLER
İletişim Bilgileri
nbjd011@126.com
+86-574-86115705
58 Mold Road, Daqi Teknoloji Sanayi Bölgesi, Beilun Bölgesi, Ningbo