Teklif Alın
İşlenmiş alüminyum motor gövdesi 40 saniye sonra 1,5 barda sızdırmazlık testinde başarısız oldu. Alaşım spesifikasyondaydı, kalıp sıcaklığı aralıktaydı ve döküm, işleme öncesinde kusursuz görünüyordu. Bunun nedeni gazdı: metalle birlikte boşluğa giren ve parça katılaştığında gidecek hiçbir yeri olmayan hava.
Vakumlu basınçlı döküm teknolojisi, bu başarısızlığa yönelik süreç yanıtıdır ve avantajlarını üretim açısından değerlendirmek en kolay olanıdır: hurda oranı, sızıntı oranı ve dökümden sonra parçaya ne yapmanıza izin verildiği.
İlk sonuç: vakumlu basınçlı döküm, atıştan önce ve atış sırasında kalıp boşluğunu boşaltarak sıkışan gazı geleneksel yüksek basınçlı döküm (HPDC) seviyelerinin çok küçük bir kısmına indirir. Bu tek değişiklik faydaların çoğunu getiriyor: daha az gaz gözenekliliği kusuru, basınca dayanıklı dökümler, T6 ısıl işlemine ve kaynağa pratik bir yol, daha ince duvarlar, daha temiz döküm yüzeyleri ve kabul edilen parça başına daha düşük maliyet. Takas, takım karmaşıklığıdır: mühürlü kalıplar, vakum valfleri ve disiplinli bakım.
Geleneksel bir soğuk odalı makinede, piston hızlı atışa başladığında boşluk atmosferik basınçtaki havayla doludur. Metal, kapıya 30-60 m/s hızla girer ve havanın, genellikle 0,1-0,2 mm derinliğindeki havalandırma deliklerinden milisaniyeler içinde kaçması gerekir. Havalandırma delikleri ayırıcı madde kalıntısıyla taşar veya tıkanır ve geride kalan her şey gaz gözenekliliğine dönüşür.
Bir vakum sistemi, boşluğu bir vakum tankına bağlayan kalıba bir valf ekler. Hızlı atış başlamadan önce, yavaş atış sırasında boşluk aşağı doğru pompalanır ve metal ön kısım geldiğinde valf kapanır. Yoğunlaştırma daha sonra tam olarak normal bir çekimde olduğu gibi çalışır.
İki düzey yaygındır. Vakum destekli sistemler boşluğu kabaca 200-500 mbar mutlak değerine çeker ve esas olarak havalandırma deliklerini destekler. Yüksek vakumlu sistemler 50-100mbar'a ulaşır ve dökümün ne amaçla kullanılabileceğini değiştiren versiyondur. Her ikisinin de işe yarayıp yaramayacağına iki ayrıntı karar verir: Vakum seviyesi pompada değil kalıpta ölçülmelidir, çünkü aşınmış conta sorunu gizler; ve vakum havalandırmanın yerini almaz, havalandırma deliklerinin geçmesi gereken hava miktarını azaltır, bu da parlamayı ve tıkanmayı azaltır.
| Parametre | Geleneksel HPDC | Vakum destekli | Yüksek vakumlu basınçlı döküm |
|---|---|---|---|
| Doldurmadan önce boşluk basıncı | yaklaşık 1.000 mbar | 200-500 mbar | 50-100 mbar |
| Dökümdeki gaz içeriği | 10-20 cm³/100 gr | 5-10 cm³/100 gr | 2-5 cm³/100 gr |
| Tipik duvar kalınlığı | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| T6 ısıl işlem | pratik değil, kabarma | sınırlı | uygun alaşımlarda uygulanabilir |
| Basınç sızdırmazlık | sıklıkla emprenye edilmesi gerekir | genellikle kabul edilebilir | güvenilir şekilde sızdırmaz |
| Bağıl kalıp maliyeti | temel çizgi | artı %5-15 | artı %10-25 |
| Bakım odağı | havalandırma delikleri, ayırıcı madde | contalar, valf | contalar, valf, vacuum monitoring |
Boşluktaki havanın kesilmesi tüm gözeneklerin giderilmesini sağlamaz; zayıf termal dengeden kaynaklanan büzülme gözenekliliği ayrı bir sorundur. Çoğu reddedilmeye neden olan ve beş yerde ortaya çıkan büyük, düzensiz gaz gözeneklerini ortadan kaldırır.
İyi kontrol edilen yüksek vakumlu bir atıştaki gaz içeriği tipik olarak 100 g metal başına 10-20 cm³'ten 2-5 cm3'e düşer ve yoğunluk yaklaşık %1-2 oranında artar. Radyografik ret oranları da aynı eğilimi izlemektedir.
Muhafazalar, valf gövdeleri, akü kapakları ve yağ karterleri görünüme göre değil sızıntı oranına göre değerlendirilir. Geleneksel dökümlerin geçmesi için genellikle reçine emprenyesi gerekir, bu da bir adım ve sıcaklığa bağlı bir arıza riski ekler. Vakumlu dökümler genellikle döküm sırasındaki basıncı tutar, bu nedenle sızıntı testi onarımdan ziyade doğrulamayı sağlar.
Yaklaşık 500 °C'de T6 çözeltisi işlemi, sıkışan gazın genleşmesine ve geleneksel basınçlı döküm kabarcıklarının oluşmasına neden olur. Düşük tek haneli gaz içeriğiyle, uygun yapısal alaşımlar ısıl işleme tabi tutulabilir ve kabul edilebilir gözenek büyümesiyle MIG, TIG veya lazerle kaynaklanabilir.
Sıkışan havadan kaynaklanan daha düşük arka basınç, metalin ince kesitleri daha tahmin edilebilir bir şekilde doldurmasını sağlar; böylece 1,2-1,8 mm'lik duvarlar, 2,5-3,0 mm'lik duvarların yerini alır. İşleme stoğu ve ağırlık düşüşü ve daha az yüzey iğne deliği, toz kaplama veya anotlama sonrasında daha az kabarcık anlamına gelir.
Kazanç daha ucuz bir atış değil, daha ucuz ve iyi bir kısımdır. Tesisin reddedilme oranları genellikle %5-8'den %1-3'e düşer ve kusurlar CNC işlemeden ziyade röntgen veya sızıntı testinde tespit edildiğinden, reddedilen parça başına kaybedilen değer keskin bir şekilde düşer.
Vakumlu döküm, duvarların ince olduğu, geometrinin karmaşık olduğu veya parçanın basınca dayanması veya ısıl işleme dayanması gerektiği durumlarda karşılığını verir. Sipariş defterine üç grup hakim.
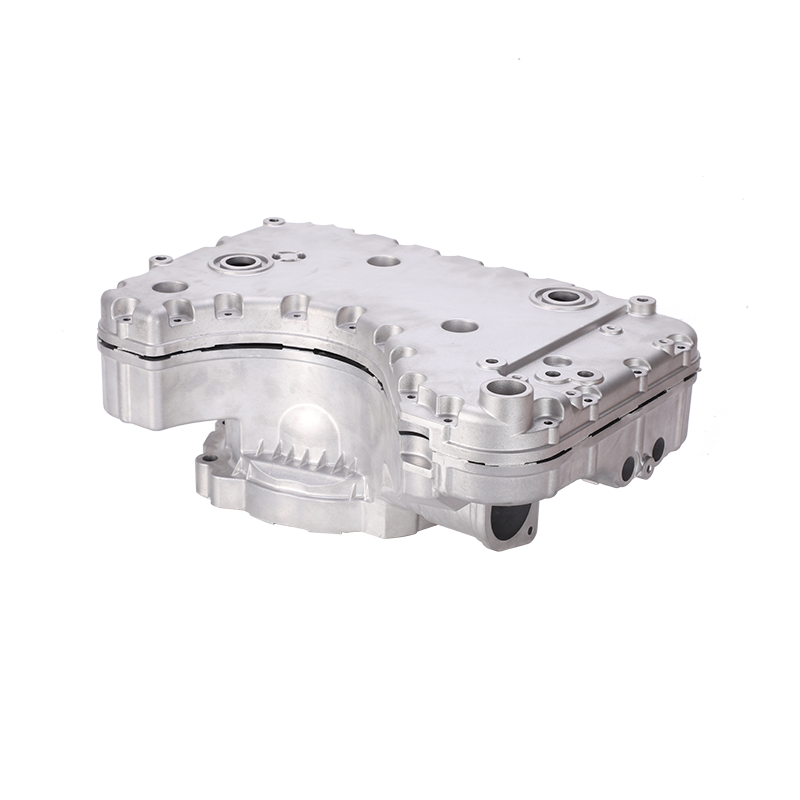
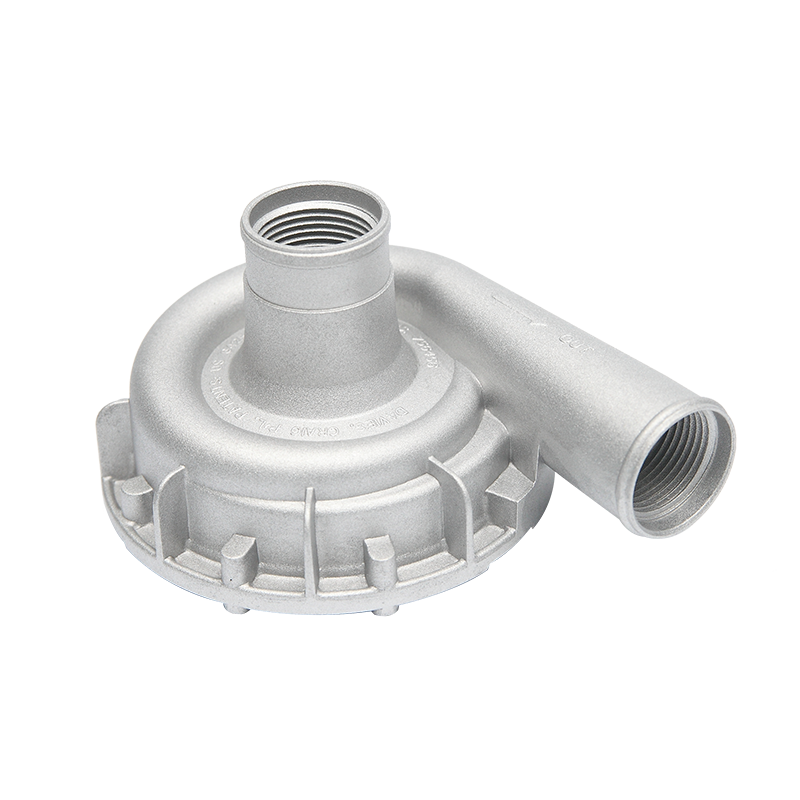
Muhafazalar geniş öngörülen alanı, ince duvarları, sızdırmazlık flanşlarını ve katı sızıntı sınırlarını birleştirir. Flanş veya kaynak dikişindeki gözeneklilik kozmetik bir sorundan ziyade bir güvenlik sorunudur. Tasarım tarafı notumuzda ele alınmıştır. Akü muhafazaları ve kapakları yeni enerjili araçların güvenliğine nasıl katkıda bulunuyor? .
 Yeni Enerji/Elektrikli Otomobil için Pil Muhafazası ve Kapağı Yeni Enerji/Elektrikli Otomobil için Pil Muhafazası ve Kapağı Ürünü Görüntüle →
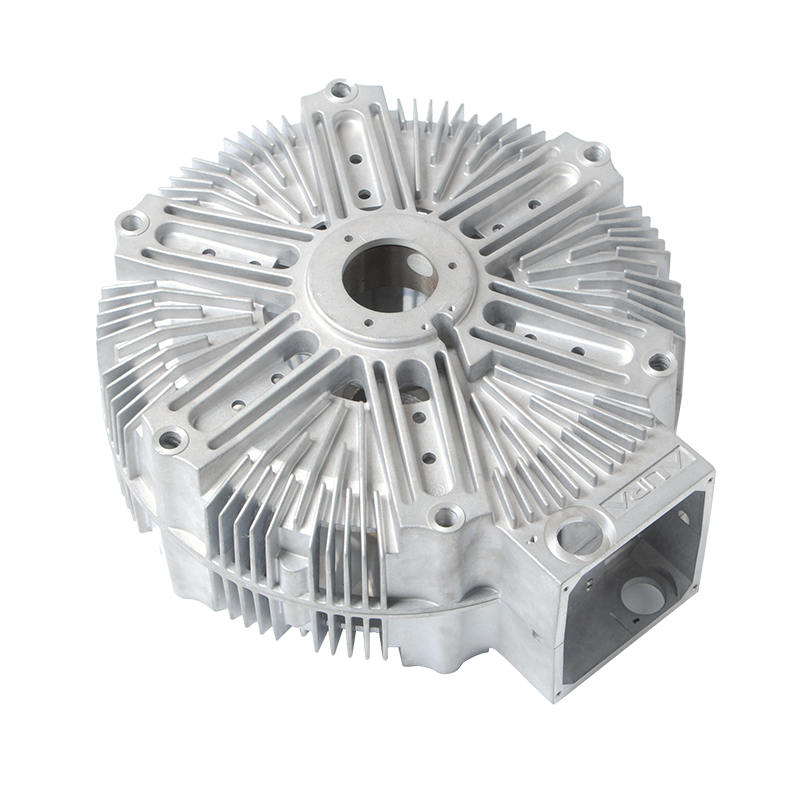
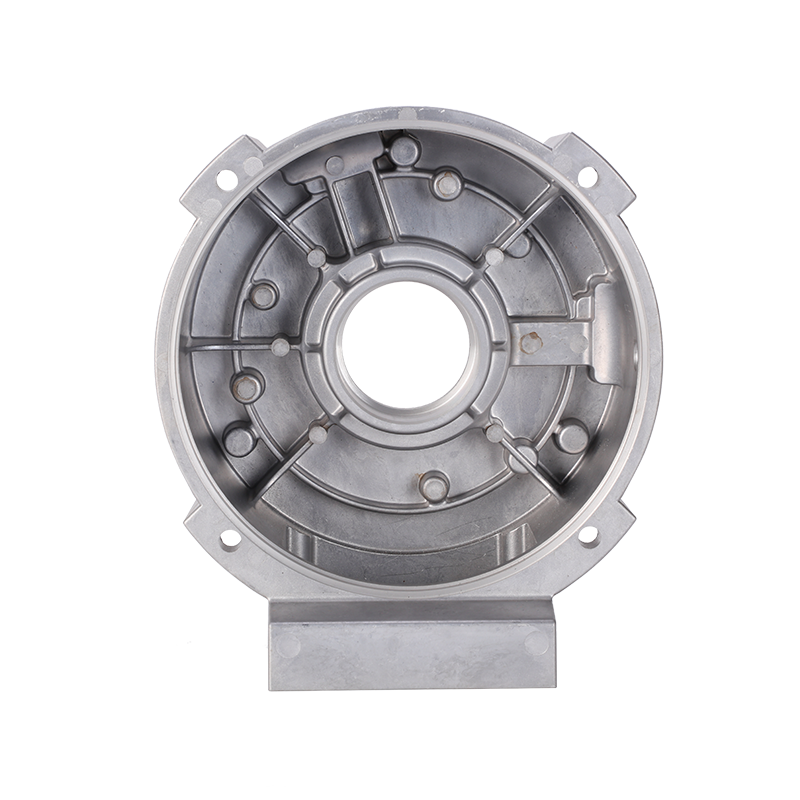
Bu parçalar, yatak yuvalarını eşmerkezli tutmalı, ısıyı dağıtmalı ve sıklıkla soğutma geçişlerini entegre etmelidir. Rulman yuvaları ve sızdırmazlık yüzeyleri etrafındaki daha yoğun metal, işleme payını ve işleme sonrası hurdayı azaltır.
 Elektrik Motor Muhafazası Stator Çerçevesi Alüminyum Döküm Elektrik Motor Muhafazası Stator Çerçevesi Alüminyum Döküm Ürünü Görüntüle →
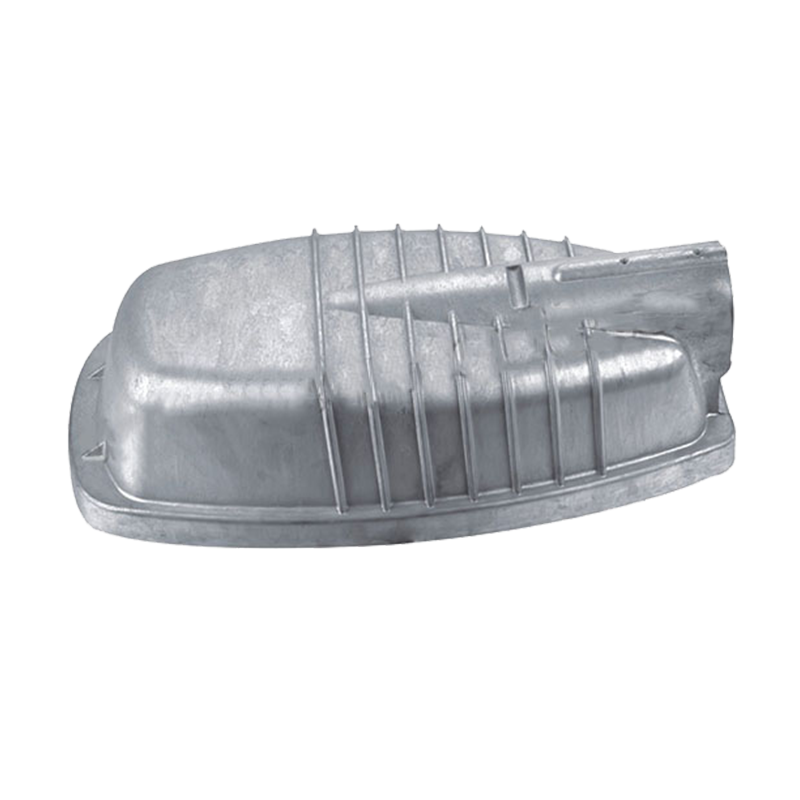
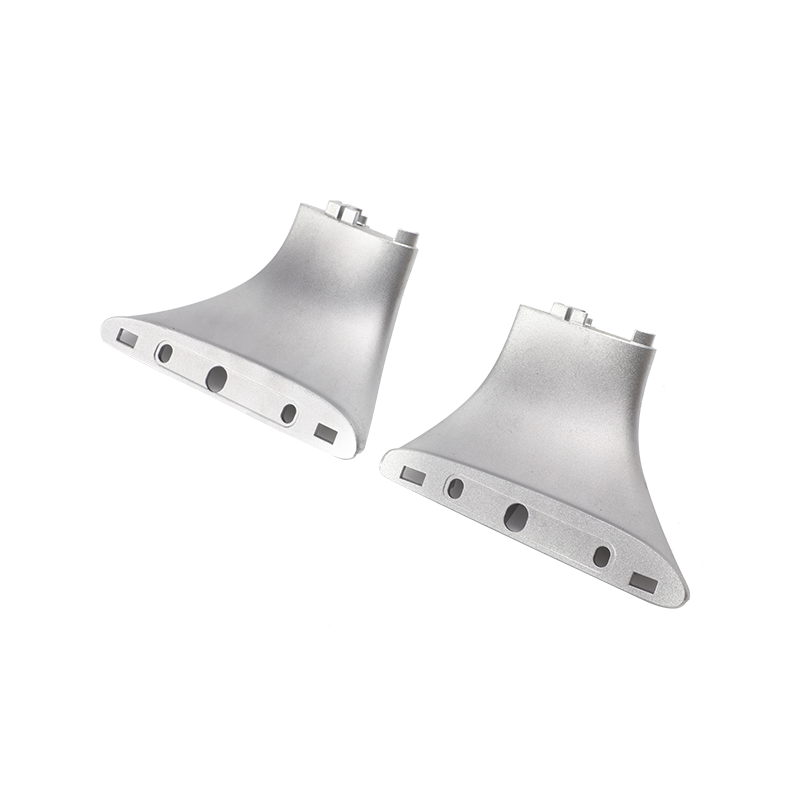
LED muhafazalar ve soğutucular, dişli kutusu ve kaldırma bileşenleri, kontrol valfleri ve pnömatik parçalar aynı mantığı izler: daha ince duvarlar, kaplama sonrasında daha az iğne deliği, daha iyi basınç sızdırmazlığı.
Karma bir otomotiv ve endüstriyel sipariş defterinde vakum destekli ve yüksek vakumlu çalışmanın gösterge niteliğindeki ayrımı.
Vakumu evrensel bir yükseltme olarak gören alıcılar genellikle kullanamadıkları takımların parasını öderler. Sınırlar konusunda net olmakta fayda var.
Süreç yalnızca satın alma spesifikasyonunun desteklemesi durumunda gerçekleşir. Soruşturmaya dört nokta yazılmaya değer.
Ningbo Jieda Molding & Machine, şirket içi CNC işleme, toz kaplama ve anotlama, IATF16949 sertifikası ve 200 tondan 1.600 tona kadar soğuk oda makineleriyle Beilun tesisinde alüminyum ve çinko kalıplar ve döküm parçaları üretiyor. Bu zincirin kalıp tarafı vakum programının kazanıldığı veya kaybedildiği yerdir.
 Alüminyum Döküm Kalıpları Özelleştirilmiş Yüksek Basınç Alüminyum Döküm Kalıpları Özelleştirilmiş Yüksek Basınç Ürünü Görüntüle →
Hakkında daha fazlasını okuyabilirsiniz şirket ve basınçlı döküm operasyonu Kapasiteyi veya ekipmanın uygunluğunu kontrol etmeniz gerekiyorsa.
Hayır. Vakum destekli döküm, esas olarak havalandırma deliklerine yardımcı olmak için genellikle 200-500 mbar'lık mütevazı bir vakum kullanır. Yüksek vakumlu döküm, boşluğu 50-100 mbar'a çeken, ısıl işlem, kaynak ve güvenilir basınç sızdırmazlığını gerçekçi kılan versiyondur. Bir tedarikçi vakumlu dökümden teklif verdiğinde ölçülen boşluk basıncını isteyin.
A380 veya ADC12 gibi standart Al-Si alaşımları esas olarak hurda oranı ve yüzey kalitesinde kazanç sağlar. İnce duvarlı ve ısıl işlem görebilen parçalar için kullanılan, düşük demir ve kontrollü manganez içeren yapısal alaşımlar çok daha fazlasını kazanır; yüksek vakumlu sistemlerin geliştirilmesinin nedeni bunlardır. Çinko alaşımları vakum altında da dökülebilir ancak çinko daha kolay aktığı için faydası daha azdır.
Hayır. Büyük gaz gözeneklerinin oluşma olasılığını azaltır ancak büzülme gözenekleri, soğuk kapanmalar ve kalıntılar hala meydana gelir. Çoğu program, X-ışını örneklemesini ve basınca dayanıklı parçalar üzerinde %100 sızıntı testini sürdürür ve bunun yerine proses stabilitesini göstermek için vakum günlüğünü kullanır.
Parçanın basınç tutması, ısıl işlem görmesi veya kaynak yapılması gerekiyorsa genellikle evet; alternatif farklı bir işlem veya bir emprenye adımıdır. Basit, kalın duvarlı, basınçsız bir parça için kalıp maliyetindeki ekstra %10-25'lik artış nadiren karşılığını verir.
Vakumlu dökümün avantajı tek bir özellik değildir. Bu, sürecin vaat ettiği şeyde bir değişikliktir: Basıncı koruyan, ısıl işlem döngüsünden sağ çıkan, kabarmadan kaplamayı kabul eden ve öngörülebilir bir ret oranıyla işlemeye ulaşan bir döküm. Bir sonraki parçanız bir sızıntı testi veya yorulma gereksinimine göre değerlendiriliyorsa, bu değişiklik için para ödemeye değer. Eğer bu bir parantez ise muhtemelen değildir.
Hazır mısın İşbirliği yapmak Jieda ile?
* E -postanız bizimle güvende, spam yapmıyoruz.
ÜRÜNLER
İletişim Bilgileri
nbjd011@126.com
+86-574-86115705
58 Mold Road, Daqi Teknoloji Sanayi Bölgesi, Beilun Bölgesi, Ningbo