Teklif Alın
Toz kaplama, üç şey bir araya geldiğinde alüminyum basınçlı dökümde hayatta kalır: açıkta gözeneklilik olmayan yoğun bir kaplama, gerçekten yapışan bir dönüşüm kaplaması ve alaşım ve duvar kalınlığına uygun bir kürleme programı. Üçünü birden aldığınızda 70 µm'lik bir polyester film 1000 saat boyunca nötr tuz spreyine dayanacaktır. Bir tanesini atlarsanız, genellikle yüzey gözenekli bir parçaya ön işlem yapılır ve aynı toz birkaç yüz saat içinde kabarcıklar halinde uçup gider.
Kısa cevap budur. Daha uzun versiyon alıcılar için daha önemli çünkü toz boya genellikle tek bir satır öğesi olarak "siyah, mat, 60 ila 80 µm" olarak fiyatlandırılıyor ve bir cilanın üç kışa mı yoksa üç haftaya mı dayanacağına karar veren değişkenlerin hiçbiri yok. Aşağıda dökümcünün neyi kontrol ettiği, kaplayıcının neyi kontrol ettiği ve ikisinin bir satın alma siparişinde buluştuğu yer yer almaktadır.
Toz kaplama kuru bir işlemdir. Bir tabanca polyester veya epoksi-polyester parçacıklarını yükler, topraklanmış kısım bunları içeri çeker ve bir fırın bunları sürekli bir film halinde eritir. Yapışma aynı anda iki mekanizmadan gelir: patlatılmış yüzey profilinden gelen mekanik bir anahtar ve ön işlem katmanından gelen kimyasal bir köprü. Dökümler her ikisini de başarabilir, ancak bunları ekstrüde profil veya levhadan farklı şekilde kazanırlar.
Basınçlı döküm, daha pürüzlü ve daha gözenekli bir iç kısım üzerinde ince, ince taneli bir kaplama ile gelir. Kumlamanın, altındaki gözenekleri açmadan döküm yüzeyini kesmesi gerekir, bu nedenle ortam, basınç ve bekleme süresi, spesifikasyonda bir omuz silkmek yerine bir yeri hak eder. A380 ve ADC12'nin her ikisi de orta basınçta 120 ila 180 grit aralığında alüminyum okside iyi yanıt verir; ince duvarlı bir muhafaza üzerinde çok kaba bir ortam, kenarları yuvarlar ve tek geçişte gözenekliliği açar.
Dökme alüminyumda varsayılan kaplamanın toz olmasının diğer nedeni silikon içeriğidir. Yüksek silikonlu basınçlı döküm alaşımları, silikon fazının kararması veya anodik tabakayı almayı reddetmesi ile düzensiz bir şekilde anotlanır. Toz, aynı parçayı herhangi bir renkte, döküm dokusunu gizleyen bir film yapısıyla eşit şekilde kaplar.
Toz hattı bir kararlar zinciridir ve her biri daha sonra bir inceleme sonucu olarak ortaya çıkar. İğneyi en çok bunlar hareket ettirir.
Bir profile patlatın, ardından temizleyin. Alkali veya asit temizlemenin ardından dönüşüm kaplaması, çoğu ihracat işi için kromatsız zirkonyum veya titanyum ve tuz spreyi hedefinin şiddetli olduğu yerlerde kromat, toza kimyasal olarak kavrayabileceği bir yüzey verir. Durulama disiplini kimya kadar önemlidir: Toz filmin altında kalan kurumuş durulama kalıntısı, yalnızca nem döngüsünden sonra ortaya çıkan kabarmaların en yaygın nedenlerinden biridir.
Pres döküm parçalar üzerindeki film yapısı genellikle 60 ila 90 µm arasındadır. 50 µm'nin altında döküm dokusu üzerindeki kaplama yüksek noktalarda incelir ve tuz püskürtme performansı hızla düşer. Yaklaşık 120 µm'nin üzerinde darbe çatlaması ve diş sıkışması gerçek riskler haline gelir. Kürleme genellikle 163 ila 204 °C metal sıcaklığında 10 ila 25 dakika sürer ve önemli olan fırın ekranı değil metal sıcaklığıdır.
Maskelemeye kaplamadan önce karar verin, asla sonra değil. Dişler, birleşme yüzleri, yatak delikleri, zemin yastıkları ve yaklaşık ±0,1 mm'den daha sıkı tutulan tüm özellikler maskelenmelidir. Kürleme sonrasında yeniden kılavuz çekme işe yarar ancak diş kenarlarındaki kaplamayı sıyırır ve parça üzerinde ilk korozyon bölgesi haline gelen işlenmemiş bir kenar bırakır.
| Adım | Tipik ayar | Atlanırsa ne olur? |
|---|---|---|
| Patlama ortamı | Alüminyum oksit, 120 ila 180 tanecik, orta basınç | Zayıf mekanik anahtar; kenarlarda ve köşelerde kaplama asansörleri |
| Ön Arıtma | Dönüşüm kaplama, tam ve eşit kapsama alanı | Tuz spreyi sırasında çizgilerden kabarcıklar ve geri çekilmeler |
| Film yapısı | Adlandırılmış bir yüzde ölçülen 60 ila 90 µm | Döküm dokusu üzerindeki ince bölgeler ilk önce paslanır |
| Tedavi | 163 ila 204 °C metal sıcaklığı, 10 ila 25 dakika | Yetersiz kürlenme, zayıf darbe ve solvent direncine sahip yumuşak bir film sağlar |
| Maskeleme | Dişler, delikler, birleşme yüzeyleri, toleranslar ±0,1 mm'nin altında | Montaj müdahalesi ve olaydan sonra yeniden çalışma |
| Muayene | Çapraz tarama yapışması, kalınlık, parti başına tuz spreyi | Hat yerine son kullanıcı tarafından keşfedilen arızalar |
Basınçlı dökümlerdeki en pahalı toz kaplama sorunları, kaplama sorunları değildir. Bunlar döküm sorunlarıdır: yüzeye yakın gözeneklilik, metalde sıkışan gaz veya kürleme sırasında genişleyen gözeneklerde biriken nem. Sonuçta parçalar fırından çıktıktan dakikalar sonra ortaya çıkan bir iğne deliği, bir kabarcık veya küçük bir krater oluşur; bu noktada toz tükenir ve parçalar sıyrılana kadar hurdaya ayrılır.
Kaplayıcının savunması bir ön ısıtma geçişidir. Parçaları bir kez sertleşme zirvesinin üzerindeki bir sıcaklığa kadar çalıştırın, sıkışan gazın ve nemin dışarı çıkmasına izin verin, soğutun ve ardından kaplayın. Bu bir fırın döngüsü ekler ve yüksek gözenekli parçalarda bunun iki kez gerçekleşmesi gerekebilir. Dökümcünün savunması yukarı yönlüdür: vakum destekli yüksek basınçlı döküm, kontrollü kalıp sıcaklığı, yeterli havalandırma ve temiz, gazdan arındırılmış eriyik. Lehimlemeyi ve türbülanslı dolguyu önleyen kalıp tasarımı seçenekleri, tesadüfi olmayan bir şekilde, yüzeyleri bozan gözenekliliği de azaltır.
Gözenekliliğin ortadan kaldırılamadığı durumlarda, kalından inceye geçişlerin çevresinde veya dolgunun sonunda çizimde bu durum belirtilmelidir. Kozmetik bir yüzey üzerinde 0,3 ila 0,5 mm'lik bir işleme payı sıklıkla gözenekli cildi tamamen ortadan kaldırır ve talaş kaldırmada küçük bir maliyetle kaplayıcıya katı bir yüzey kazandırır.
Alıcılar sürekli olarak bu karşılaştırmayı istiyor, bu yüzden burada tek bir yerde.
| Bitiş | Kalıp dökümlere en iyi uyum | Planlamanın sınırları |
|---|---|---|
| Toz kaplama (polyester) | Kozmetik ve koruyucu muhafazalar, kapaklar, braketler; geniş renk ve parlaklık aralığı | Tedavi at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Eloksal | Metalik bir görünüm ve aşınma direnci gerektiren işlenmiş veya düşük silikonlu parçalar | Yüksek silikonlu basınçlı döküm alaşımları eşit olmayan şekilde anotlanır ve kararır; sınırlı renkler |
| Islak boya | Hızlı renk değişiklikleri, düşük hacimli çalışmalar, saha rötuşları | Daha düşük film dayanıklılığı; solvent kullanımı; genellikle bir astara ihtiyaç duyar |
| E-kaplama | Son kattan önce tam kaplama gerektiren karmaşık geometri | Yalnızca ince filmler; tipik olarak toz altında bir taban katmanı |
Çoğu döküm muhafaza için karar, toz boyaya karşı ıslak boyaya kadar daralır ve hacim artı renk sayımı genellikle sorunu çözer. Üretim hacminde tek renk, pudrayı tercih eder; her biri elli parçadan oluşan bir düzine renk, boyayı tercih ediyor.
Bitirme nadiren başlı başına bir noktadır. Yapılması gereken başka bir işi olan bir parçayı korur ve spesifikasyonun ne kadarının korozyonla, ne kadarının görünümle ilgili olduğuna uygulama karar verir.
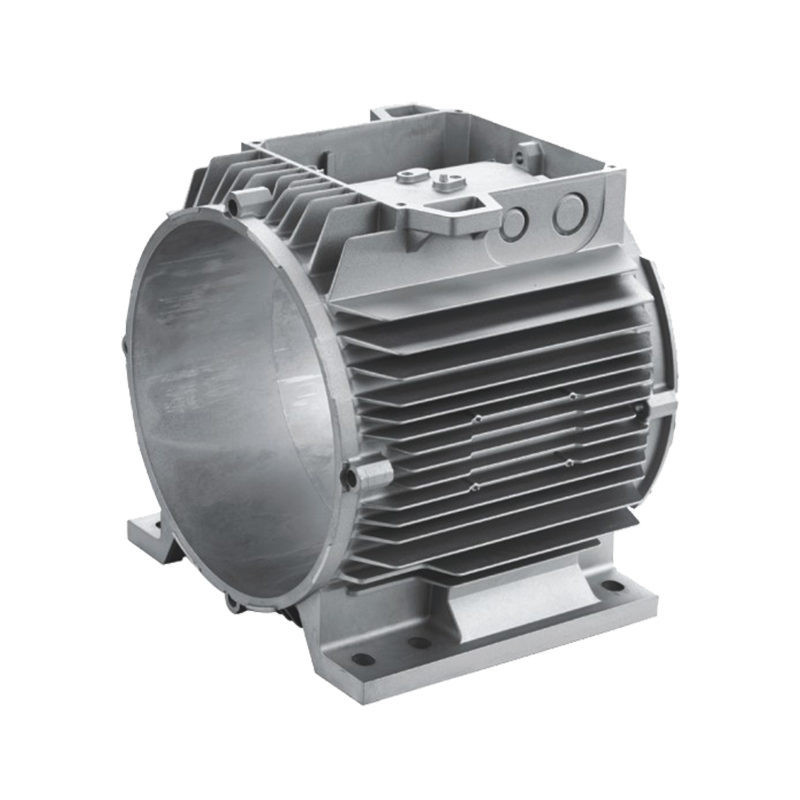
Motor ve stator muhafazaları dış tarafta korozyon korumasına, sağlam yatak yuvalarına ve laminasyonlar bastırıldığında kırılmayan bir filme ihtiyaç duyar. Deliğin ve birleşme yüzeyinin maskelenmesi basit olduğundan ve sertleşme sıcaklığı döküm A380'e uygun olduğundan toz iyi çalışır.
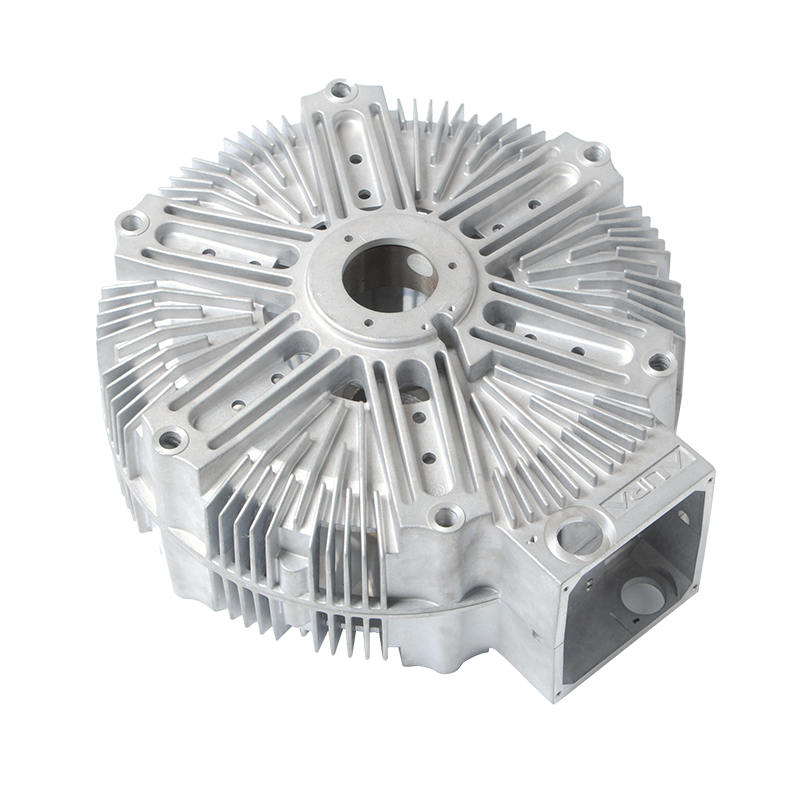
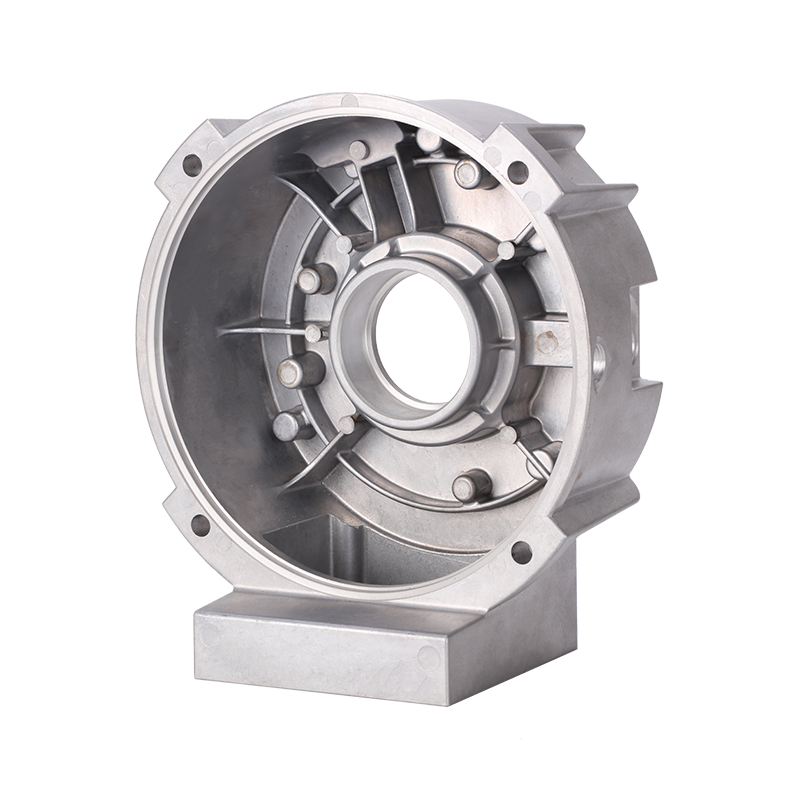 Toz Boyalı Alüminyum Döküm Motor Uç Koruması Senkron motorlar ve NEMA motorlar için alüminyum döküm uç koruması, stator muhafazasını korozyon direnci için CNC işleme ve toz kaplama ile destekler. Ürünü Görüntüle →
Kontrol valfi gövdeleri işleme ve kaplamayı tek bir parçada birleştirir: conta delikleri ve dişli portlar dökümden sonra işlenir, ardından maskelenir ve ardından toz boya ile kaplanır. Boyaya göre avantajı, ince boya filmlerinin ilk önce parçalandığı yer olan makineden döküme geçişteki film bütünlüğüdür.
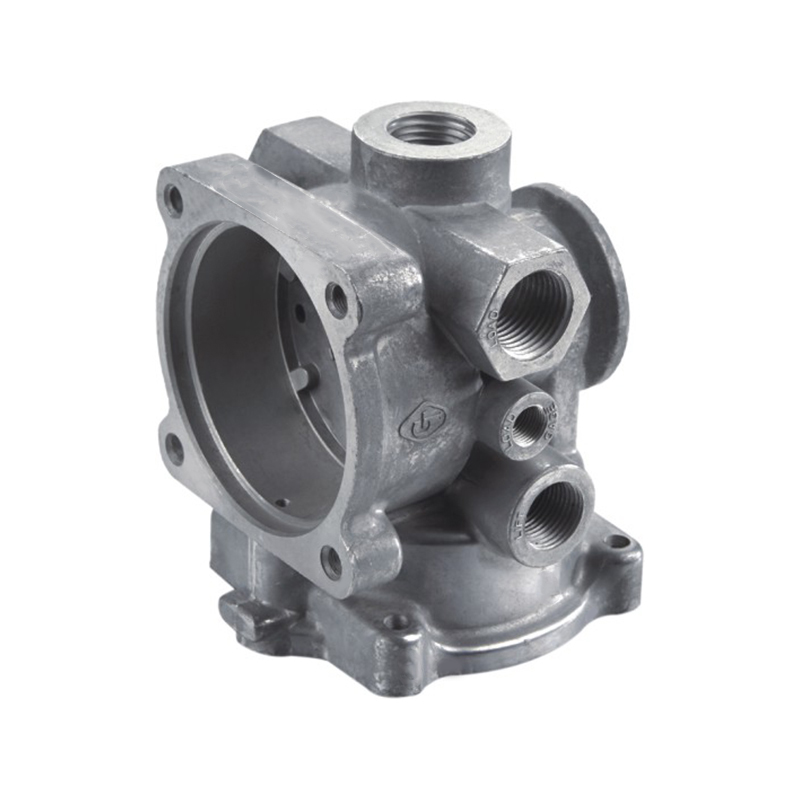 İşleme ve Toz Boya Kaplamalı Alüminyum Döküm Kontrol Vanası Endüstriyel akış sistemleri için işleme ve toz kaplama ile akış, basınç ve yön kontrolü için yüksek basınçlı döküm alüminyum kontrol vanası. Ürünü Görüntüle →
Tekstil makinesi bileşenleri genellikle hem hassas bir işleme adımını hem de bir toz boyayı taşır ve kaplamanın, işlenmiş kenarlarda çatlamadan yağa, tüylere ve sürekli titreşime dayanması gerekir. Yararlı bir tartışma var neden yüzey işlemi parçanın servis ömrünün büyük bir kısmını taşıyor? bu uygulamada.
Belirsiz kaplama özellikleri daha sonra tartışmalara neden olur. Bu öğeler, ilk bölüm yayınlanmadan önce belirsizliğin çoğunu ortadan kaldırır:
Denetim zamanlamasına ilişkin bir not. Yapışmayı doğrudan hattan çıkmak yerine parçalar 24 saat dinlendikten sonra ölçün. Toz filmler soğudukça ve çökerken özelliklerini geliştirmeye devam ediyor ve çok erken yapılan çapraz tarama testi, kaplamanın gerçekte olduğundan daha kötü sonuçlar veriyor.
Hemen hemen hepsi, fazladan çalışma gerektirmeden şiddetli tuz püskürtme spesifikasyonunu geçebilir, ancak hepsi geçemez. Ağır yüzey gözenekliliğine sahip parçalar, bir ön ısıtma geçişine, daha kalın bir yapıya veya gözenekli cildi ortadan kaldıran bir işleme payına ihtiyaç duyar.
163 ila 204 °C metal sıcaklığında, döküm halindeki A380 ve ADC12 parçalarının mukavemeti genellikle etkilenmez. İnce duvarlar, uzun ince parçalar ve sıkı düzlük toleransları fırından geçtikten sonra kontrol edilmeye değerdir, çünkü hem gerilim giderme hem de fikstürleme boyutları hafifçe hareket ettirir.
Çoğu döküm muhafaza için pratik pencere 60 ila 90 µm'dir. Daha ince filmler döküm dokusunu takip eder ve yüksek noktalarda korozyona uğrar; daha kalın filmler darbe altında çatlar ve montajı engeller.
Gözeneklilik ve döküm derisi. Sac homojendir ve ön işleme tabi tutulması kolaydır; döküm ise yüzey altı gazı, farklı yüzey kimyası ve sıklıkla artık kalıp yağlayıcıyı beraberinde getirir. Başarısızlık neredeyse her zaman tozun kendisinden ziyade hazırlık aşamasındadır.
Basınçlı dökümün toz boya ile kaplanması iki taraflı bir işlemdir. Tekerin yoğunluğu, yüzeyi ve geometrisi vardır; kaplayıcı profilin, ön işlemin ve kürlemenin sahibidir. Bir bitiş başarısız olduğunda, asıl soru bunun kimin hatası olduğu değil, bu altı değişkenden hangisinin hareket ettiğidir.
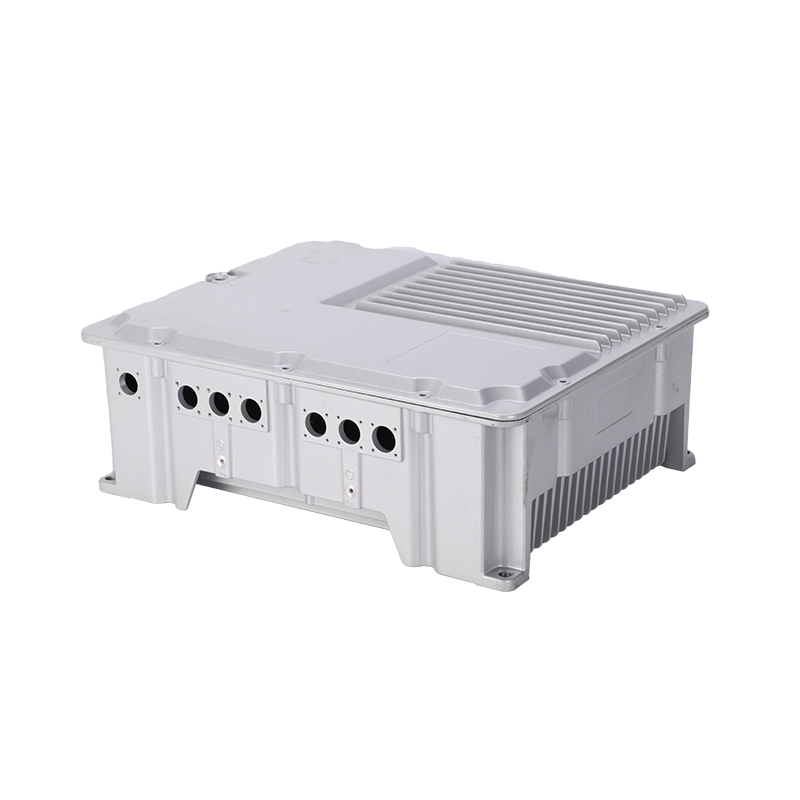
Kaplamalı alüminyum dökümleri belirliyorsanız ve maskeleme ve muayenenin önceden tanımlandığı döküm, işleme ve sonlandırma adımlarının birlikte teklif edilmesini tercih ediyorsanız, çalışma şeklimiz budur: tek çatı altında döküm, işleme ve toz kaplama, tek IATF 16949 kalite sistemi, tek görüşme.
Hazır mısın İşbirliği yapmak Jieda ile?
* E -postanız bizimle güvende, spam yapmıyoruz.
ÜRÜNLER
İletişim Bilgileri
nbjd011@126.com
+86-574-86115705
58 Mold Road, Daqi Teknoloji Sanayi Bölgesi, Beilun Bölgesi, Ningbo